Dépôt, adhérence à chaud et maîtrise du dégradé
Cinq facteurs qui déterminent si un pot métallisé résiste à sa première combustion.
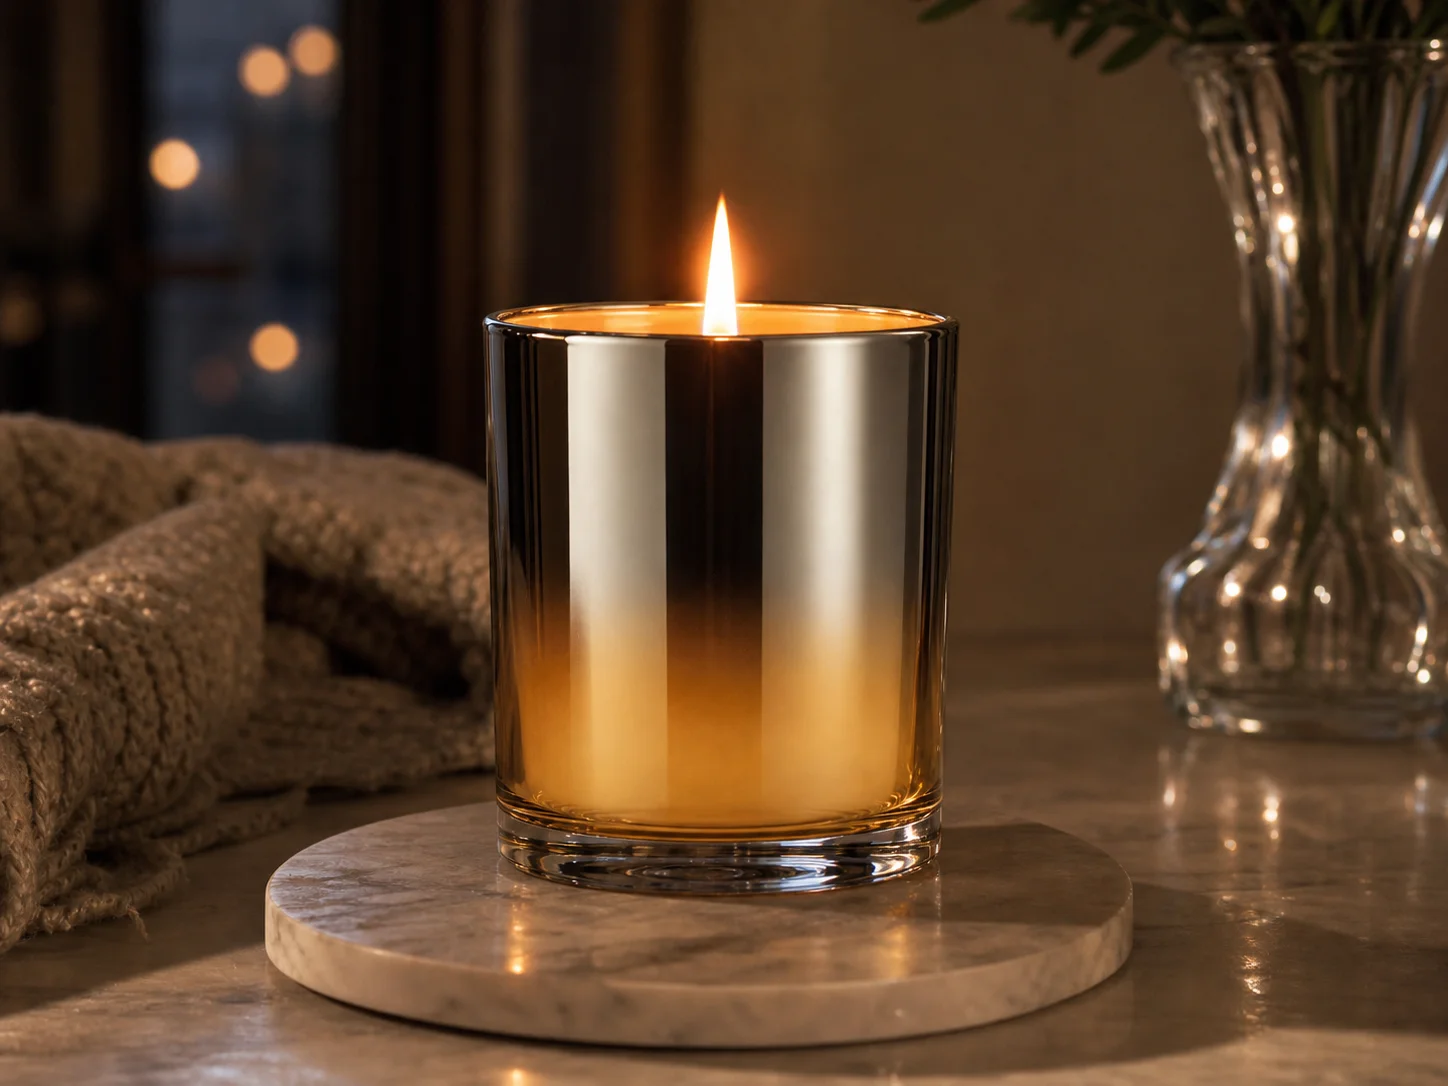
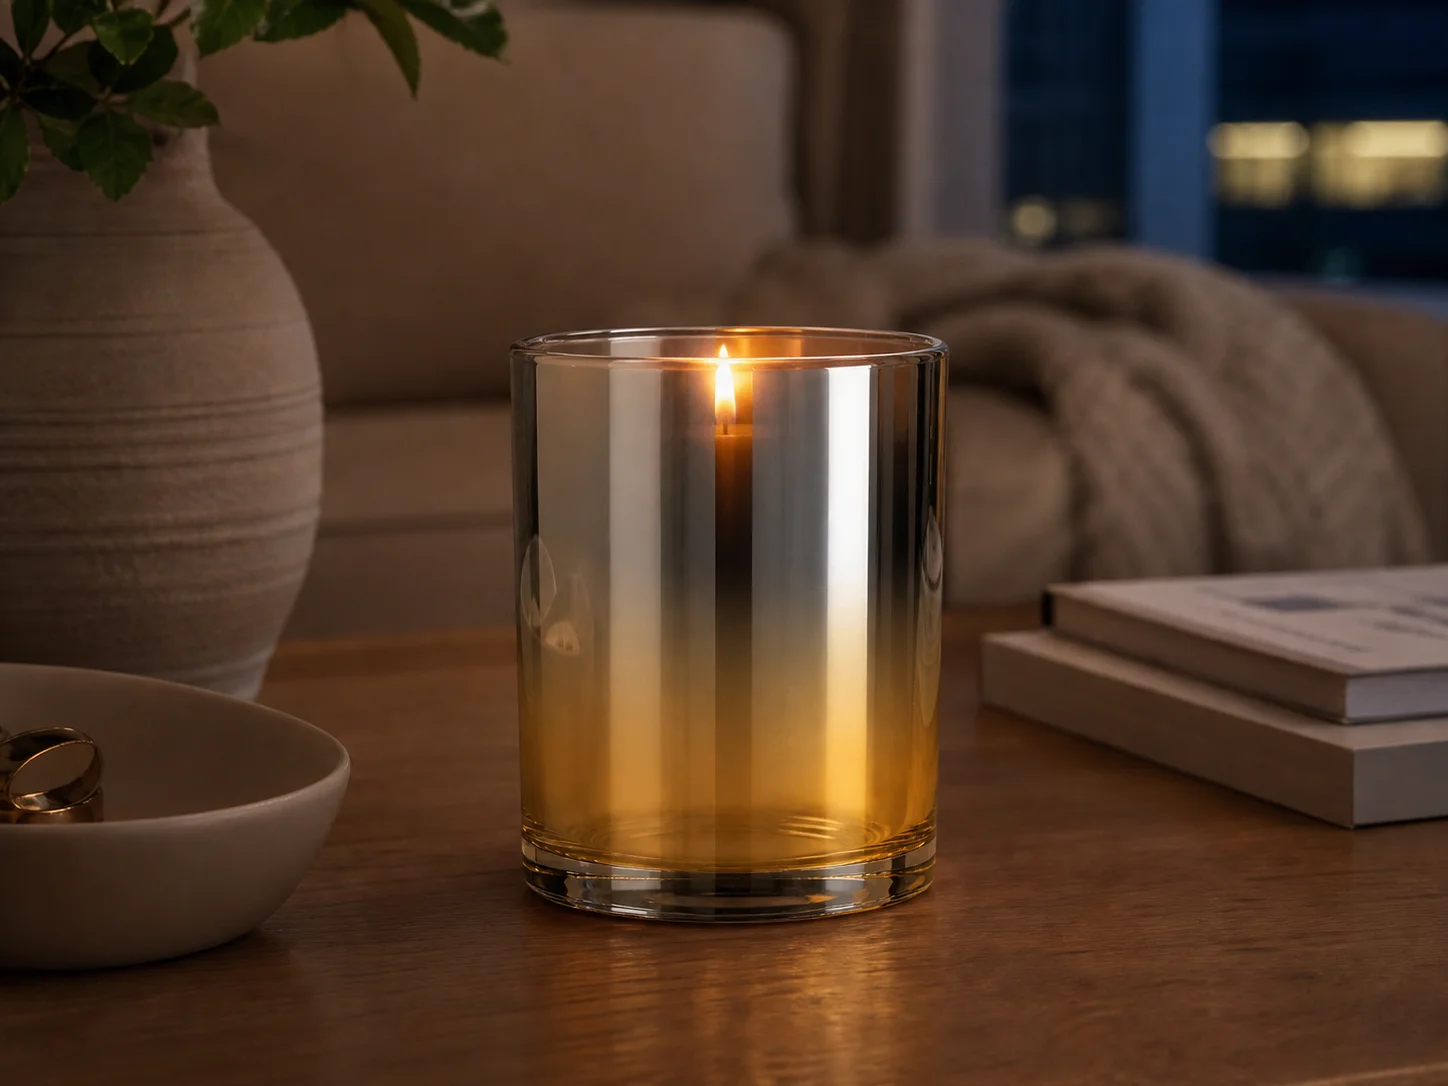
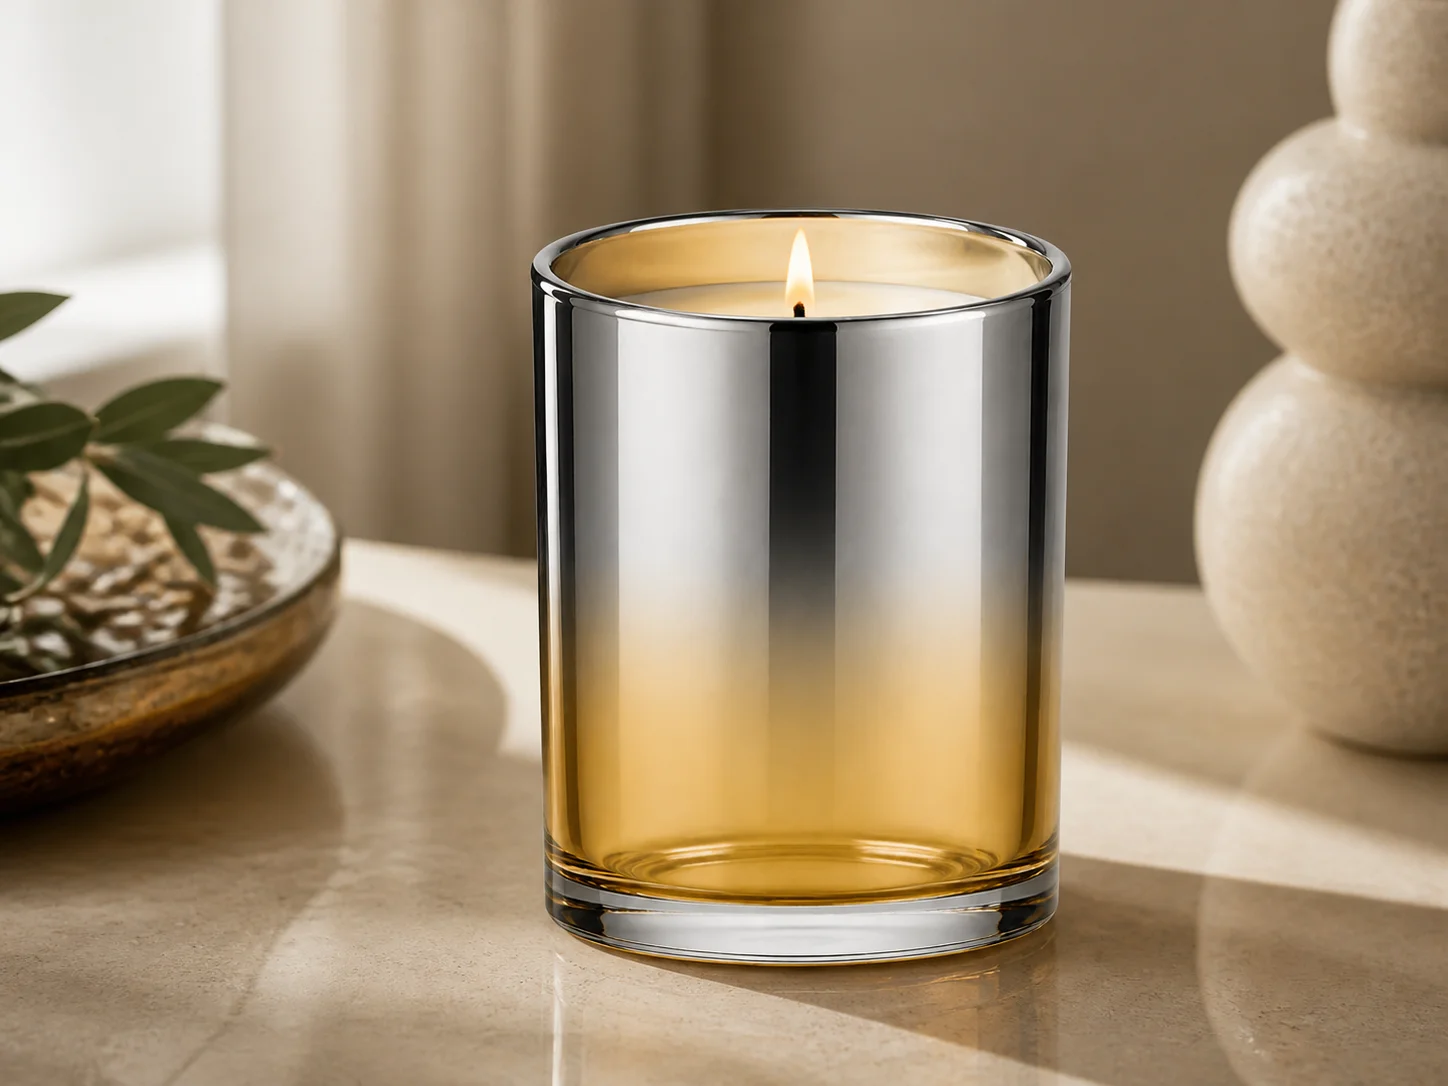
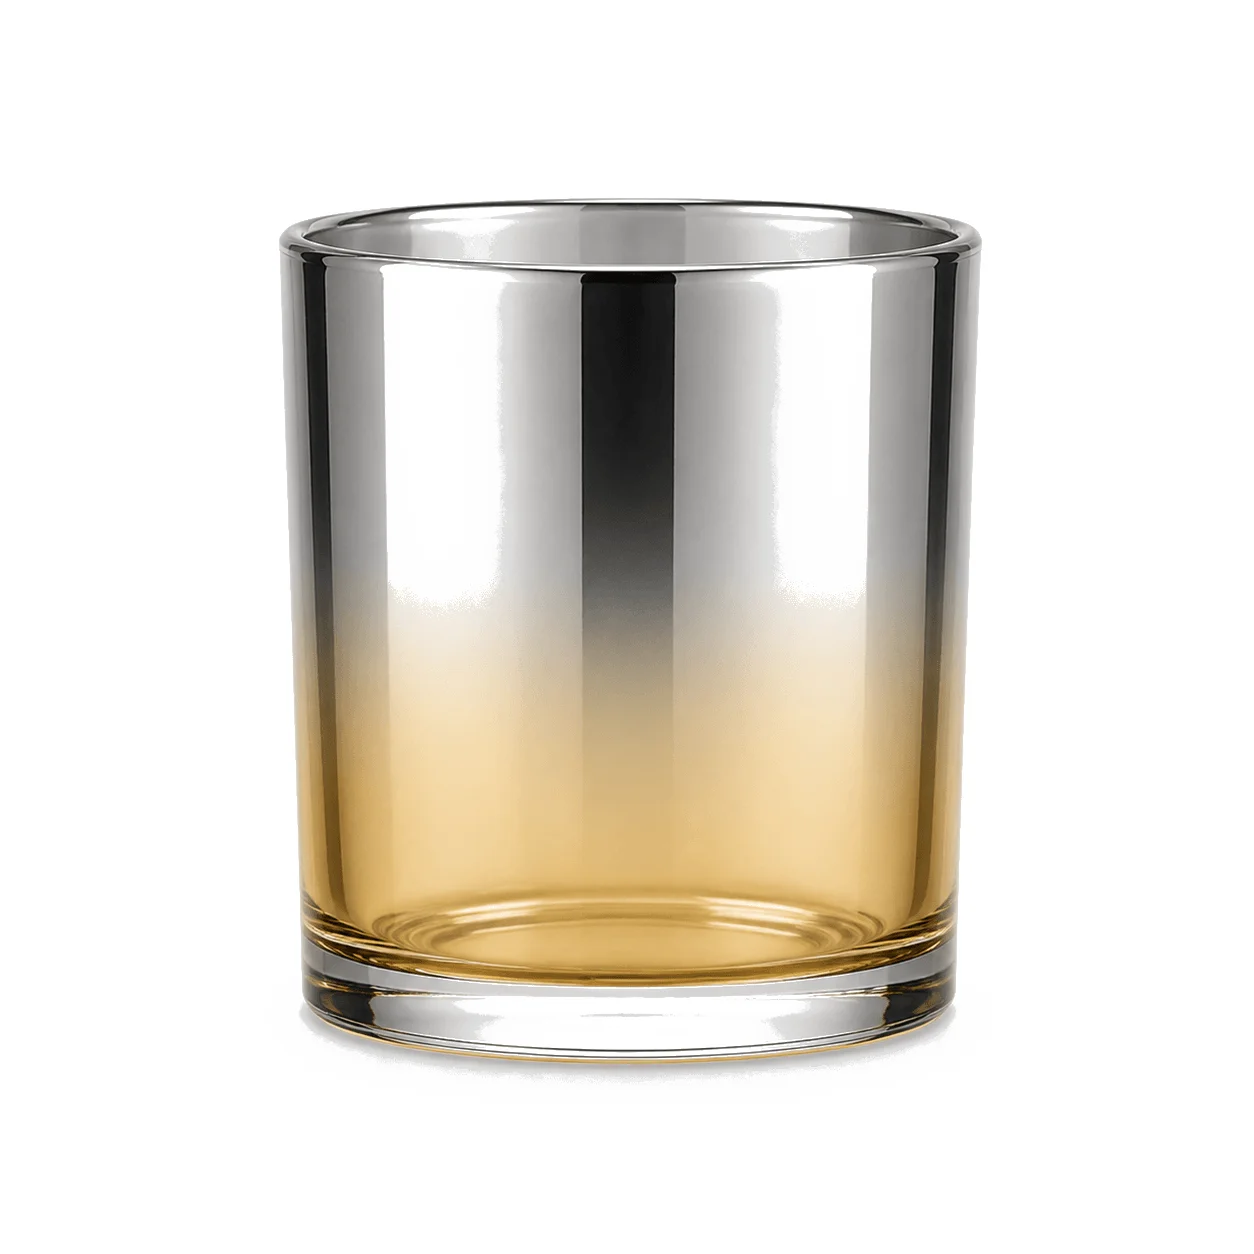
La métallisation sous vide dépose un film métallique sur la face extérieure du verre ; le masquage ou la rotation pendant le dépôt crée un dégradé qui passe d’une teinte dense à la transparence. C’est l’une des finitions les plus saisissantes et les plus exigeantes : une bougie allumée chauffe le verre précisément là où le film est le plus épais et le plus visible.
Le film est déposé, et non obtenu par placage dans un bain
La métallisation sous vide consiste à vaporiser du métal dans une chambre puis à le condenser sur le verre sous forme d’un film dont l’épaisseur se mesure en nanomètres, généralement posé sur une couche de base et recouvert d’une laque protectrice. Comprendre qu’il s’agit d’un empilement de trois couches, et non d’un revêtement unique, explique la plupart des défaillances : chacune peut constituer le maillon faible.
L’adhérence se teste avec une bougie, au niveau de la ligne de cire
Un pot métallisé subit toute sa vie un gradient thermique, avec un maximum à la surface du bain de fusion. Cette limite descend le long du pot à mesure que la bougie brûle, chauffant successivement chaque partie du décor. Un essai de l’échantillon au four ne reproduit pas cette limite mobile, là où commencent réellement les craquelures et le décollement.
Un dégradé est plus difficile à maîtriser qu’une couverture uniforme
Le passage de l’opaque au transparent suppose une épaisseur de film qui varie en continu ; les zones minces sont plus fragiles et plus sensibles aux variations du dépôt. La régularité entre les lots — l’endroit où le dégradé commence et la vitesse à laquelle il s’éclaircit — est le point qui déçoit le plus souvent. Elle se définit avec des échantillons limites, et non par une simple description écrite.
Le revêtement reste à l’extérieur du récipient
La métallisation est appliquée uniquement à l’extérieur ; aucun revêtement n’entre donc en contact avec la cire. La question porte ainsi sur l’apparence et la durabilité, et non sur une éventuelle migration vers un produit parfumé. Il est utile de le préciser, car l’effet miroir fait souvent croire aux clients que le revêtement se trouve à l’intérieur.
Les traces de manipulation se voient davantage qu’avec toute autre finition
Une surface métallique polie révèle particulièrement bien les traces de doigts, les éraflures et les marques d’emballage ; une rayure jusqu’au verre ne peut pas être retouchée. Cela influe sur la conception du carton, les intercalaires et souvent le choix d’expédier les pots dans des boîtes individuelles. Ce coût doit être intégré au choix de finition dès le départ.
Le dégradé doit commencer au-dessus de la ligne de cire la plus haute
La zone où le revêtement rencontre la chaleur du bain de fusion est la plus vulnérable. Le dégradé doit donc atteindre sa couverture complète au-dessus du niveau maximal atteint par la cire. Définir cette limite à partir du niveau de remplissage, et non du dessin, préserve la finition pendant la combustion.