Méthodes de scellage, contrôle de l’ouverture et contraintes de remplissage
Cinq éléments qui déterminent si un programme d’ampoules fonctionne en pratique.
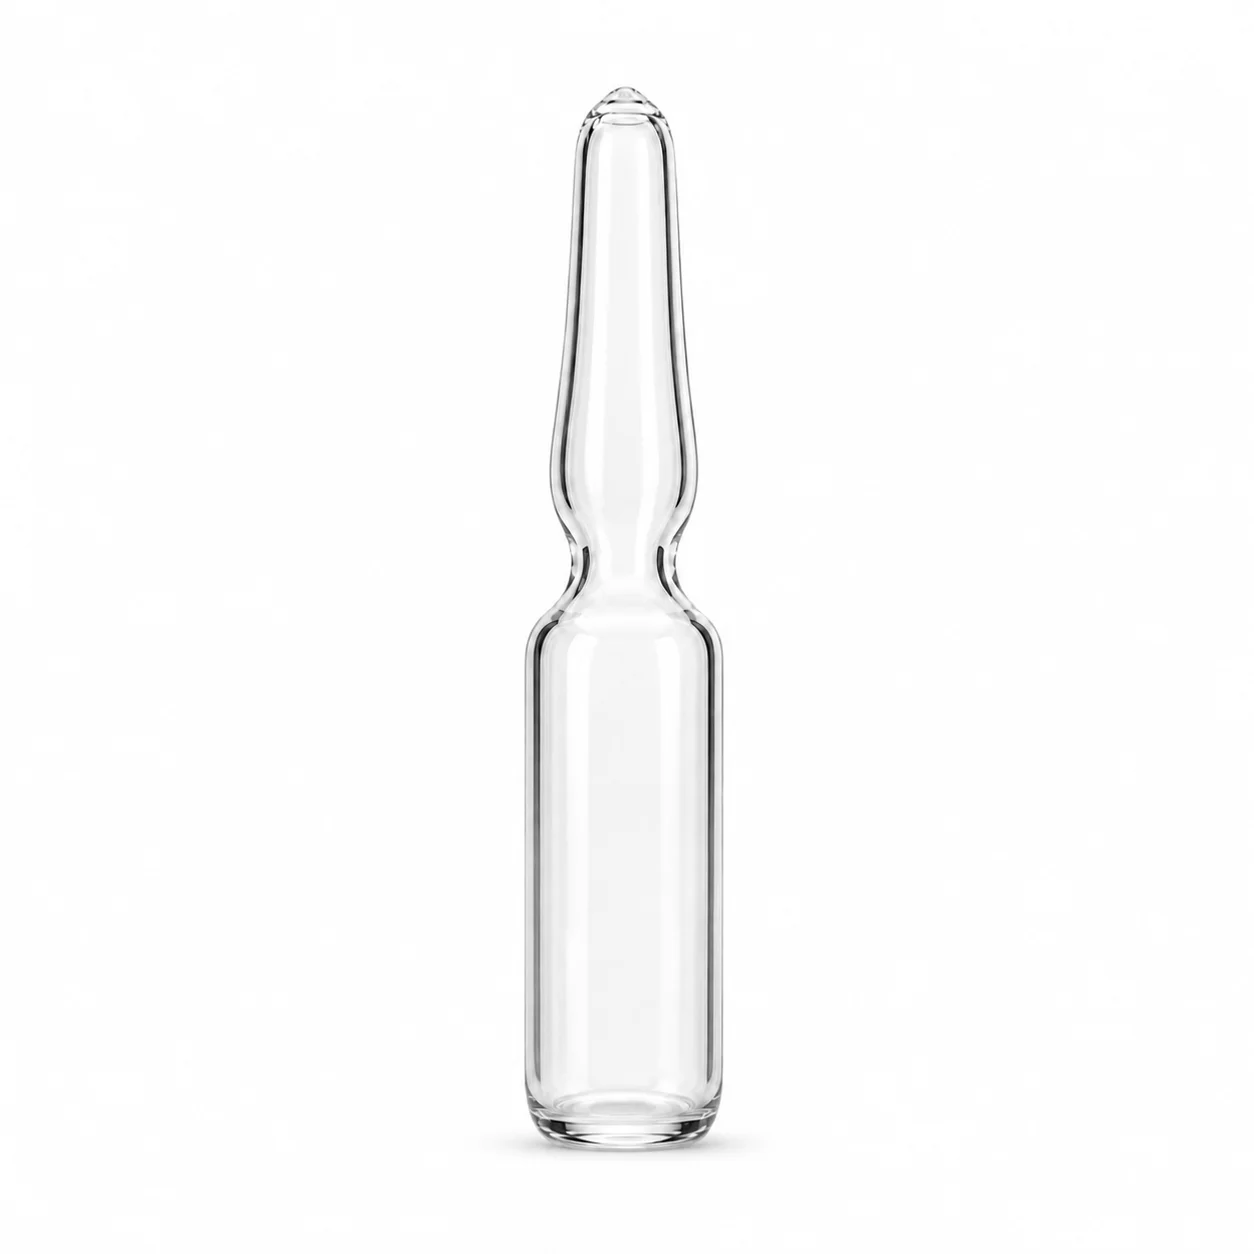
L’ampoule est remplie, puis fermée en faisant fondre sa propre tige. Elle ne comporte ni bouchon, ni joint, ni interface perméable ; c’est pourquoi ce format reste utilisé pour les étalons de référence, les réactifs à forte réactivité et les produits qui doivent rester exactement tels qu’ils étaient le jour du scellage. L’ouverture la détruit.
L’ISO 9187 définit plusieurs formes, qui ne sont pas identiques
La norme couvre les formes B, C et D, avec ou sans bague colorée de rupture ; une seconde partie traite des ampoules à amorce à un point. Les différences concernent la géométrie de la tige et de l’épaulement, qui modifie le remplissage, le scellage et la rupture. Citer uniquement une contenance sans préciser la forme ne définit aucun de ces trois aspects.
Le scellage par pointe et le scellage par étirage ne donnent pas le même produit
Le scellage par pointe fait fondre l’extrémité de la tige ; il est rapide. Le scellage par étirage allonge et éloigne la tige ramollie, ce qui produit une fermeture plus nette et uniforme, avec moins de risque de microperforation. L’étirage demande plus de temps par unité et constitue le choix habituel lorsque le contenu a de la valeur ou que l’étanchéité doit être vérifiée. Ce choix influe autant sur la machine que sur le verre.
L’ouverture contrôlée se conçoit, elle ne se laisse pas à l’utilisateur
L’amorce à un point et la bague colorée indiquent ensemble où casser l’ampoule et fragilisent le verre à cet endroit ; l’ouverture se fait alors proprement, sans lime. Sans ces dispositifs, la rupture est irrégulière, des fragments de verre peuvent tomber dans le contenu et l’utilisateur risque de se couper les mains. La bague constitue aussi le repère visuel auquel les utilisateurs réagissent effectivement ; son choix de couleur fait donc partie de la spécification.
La chaleur du scellage atteint le contenu
La fusion de la tige expose le liquide à une flamme située à quelques centimètres. On protège le contenu volatil ou sensible à la chaleur en remplissant sous l’épaulement, en refroidissant le corps pendant le scellage et parfois en effectuant un balayage au gaz inerte. Chacune de ces mesures modifie le volume de remplissage et le temps de cycle ; la méthode de scellage se définit donc avec la formulation, et non après coup.
Un résidu sur la tige compromet le scellage
Le liquide projeté sur la tige pendant le remplissage se carbonise lorsque la flamme l’atteint, laissant un point noir dans le scellage et souvent une microperforation. Des aiguilles de remplissage qui descendent sous l’épaulement et une fin de remplissage lente évitent ce problème. C’est la cause de fuite la plus fréquente sur une ligne d’ampoules ; le problème vient du remplissage, pas du verre.
Un défaut de scellage reste invisible tant qu’on ne le recherche pas
Une pointe mal formée peut sembler parfaite tout en laissant entrer de l’air au fil des semaines. Les ampoules scellées sont donc contrôlées par lot, souvent par immersion dans un colorant sous vide, afin que toute fuite aspire le colorant à l’intérieur. Si cette étape est omise, le premier signe d’un mauvais scellage peut être un échantillon défaillant plusieurs mois plus tard.