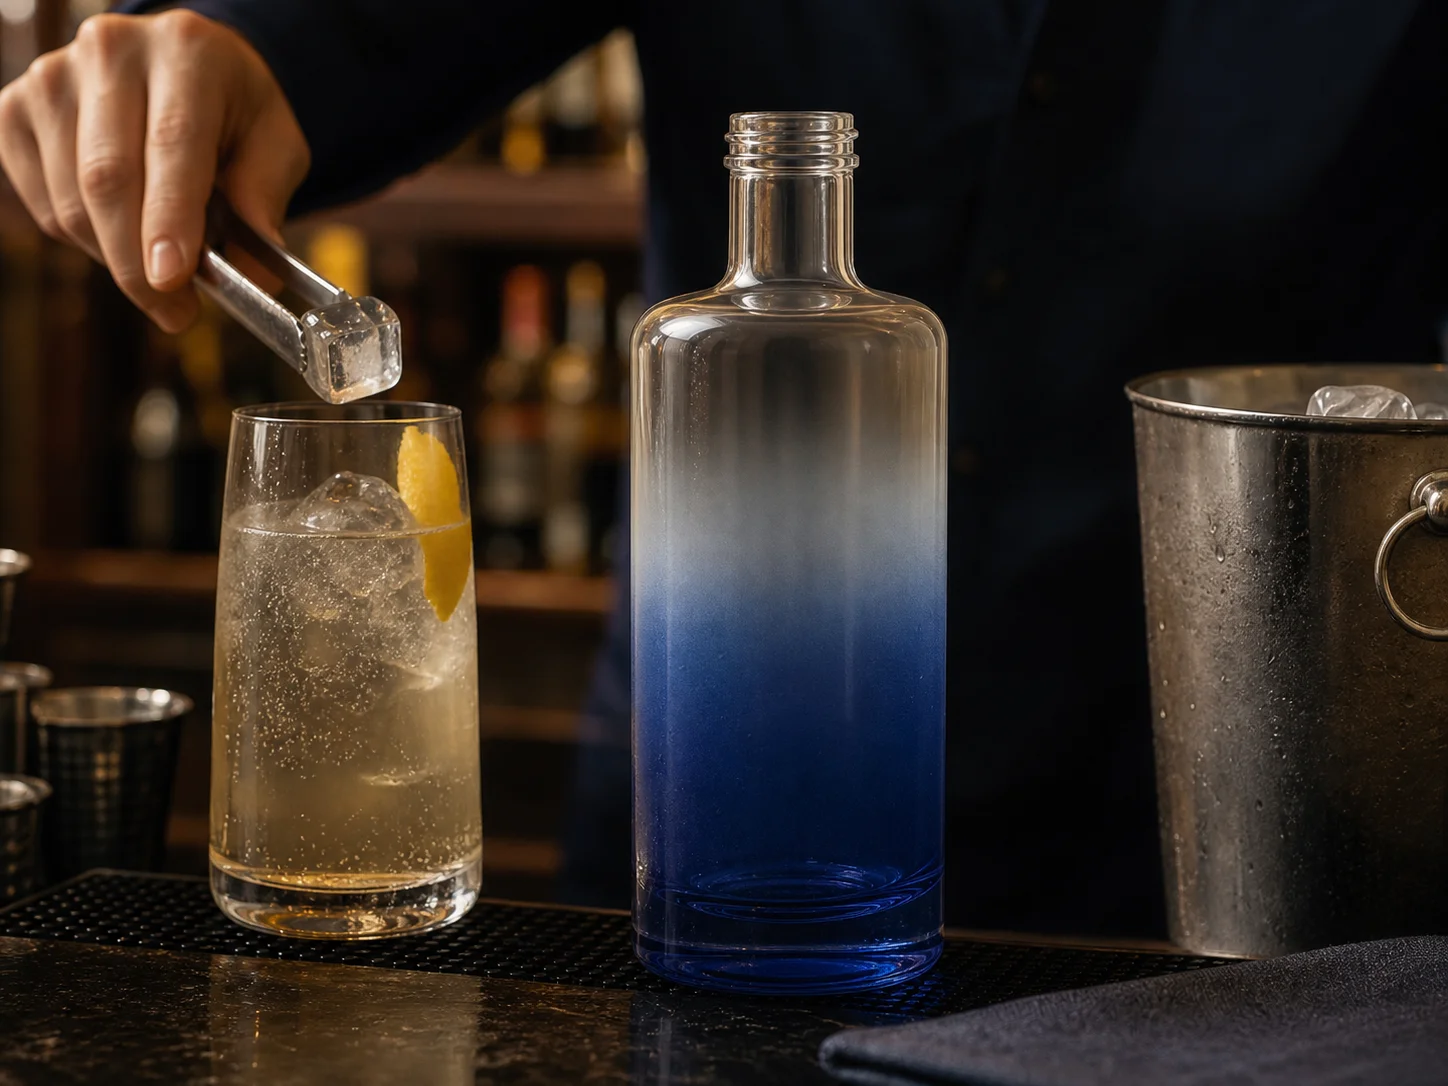
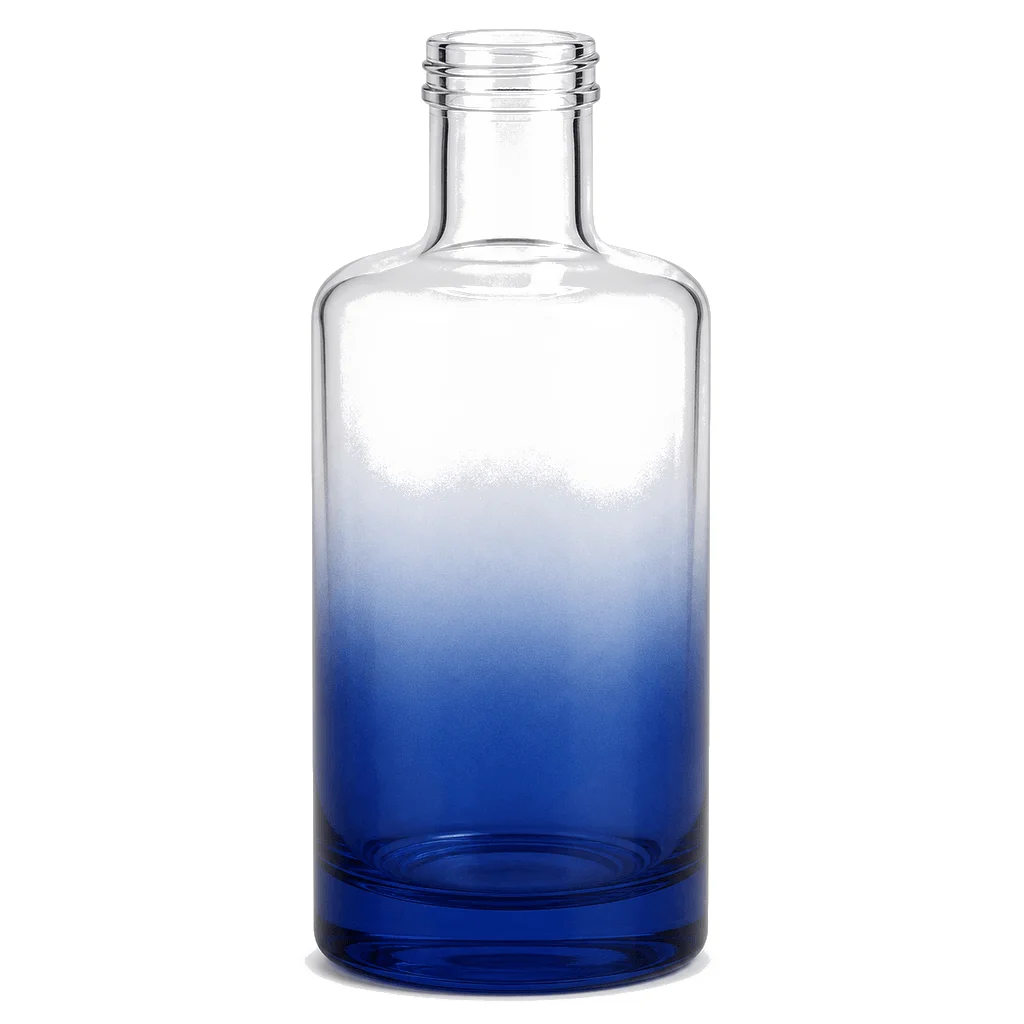
Bouteille revêtue d’une couleur saturée à la base qui s’atténue progressivement jusqu’au verre transparent à l’épaulement
Configuration présentée · bouteille revêtue / fermeture, étiquette et contenu non représentés

Boissons, vins et spiritueux

Bouteille à dégradé pulvérisé

Bouteille dotée d’un revêtement pulvérisé puis durci, dont la couleur passe progressivement à la transparence ; la principale difficulté consiste à reproduire la teinte d’un lot à l’autre.

Revêtement durci sur le verreLa teinte dérive d’un lot à l’autreLes rayures ressortent sur les couleurs foncées
Disponibilité
En stock
Délai
2 à 3 semaines

La disponibilité finale, les dimensions, les matériaux, les composants assemblés et les conditions commerciales sont confirmés selon le plan sélectionné et l’échantillon approuvé.

Comparer la teinte à une référence physique

Pas à la livraison précédente

L’adhérence se teste

Quadrillage et abrasion

Le revêtement influe sur le recyclage

À vérifier avant toute allégation

Profil de la bouteille à dégradé pulvérisé

Appliquer le dégradé est courant ; le reproduire onze mois plus tard est plus difficile.

Application, maîtrise de la couleur et durabilité

Six facteurs déterminent la tenue d’une finition pulvérisée.

Un dégradé pulvérisé s’obtient en faisant passer un flacon en rotation devant des buses dont le débit varie sur sa hauteur, puis en durcissant le revêtement. La technique est bien établie. La différence entre un bon fournisseur et un mauvais tient à la régularité du cinquième lot par rapport au premier, et à la résistance du revêtement à ce que l’emballage subit en usage.

01

Le dégradé est un réglage de procédé, pas un graphisme

Le point de départ de la couleur, la vitesse à laquelle elle s’atténue et l’endroit où le verre redevient transparent dépendent de la position des buses, de la rotation du flacon et du débit. L’effet est donc défini par un échantillon physique approuvé et un ensemble de paramètres de procédé, et non par un dessin ; la production est contrôlée par rapport à cet échantillon.

02

La dérive de couleur est le véritable risque qualité

Les lots de revêtement varient, les équipements de pulvérisation vieillissent et les fours de cuisson dérivent ; la teinte évolue donc progressivement d’un lot à l’autre. La parade consiste à utiliser une référence physique de couleur avec une tolérance convenue et à la vérifier sur chaque lot — plutôt que de comparer à la livraison précédente, ce qui laisse les petits écarts s’accumuler jusqu’à devenir importants au fil d’une année.

03

L’adhérence doit être testée, pas présumée

L’adhérence du revêtement dépend de la préparation de la surface du verre et du cycle de durcissement, deux paramètres susceptibles de dériver sans signe visible. Un essai de quadrillage, la résistance à l’abrasion et, si nécessaire, l’exposition au lave-vaisselle ou à un seau à glace permettent de détecter les problèmes. Ces contrôles sont rapides et font la différence entre un défaut repéré au laboratoire et un défaut découvert sur le marché.

04

Une surface revêtue révèle les dommages autrement que le verre

Le verre nu s’érafle en laissant un léger voile blanc. Une rayure dans un revêtement saturé révèle le verre transparent sous la couleur, ce qui se voit bien davantage. Les manipulations, les contacts avec les caisses et les frottements sur les convoyeurs sont donc plus dommageables pour une bouteille revêtue ; des teintes plus claires ou une couche de protection supplémentaire peuvent être utiles si la manutention est rude.

05

Le revêtement modifie le comportement de la bouteille au recyclage

Les revêtements organiques se comportent différemment du verre coloré dans la masse au cours du recyclage ; les équipements de tri peuvent détecter le revêtement plutôt que le verre. Toute marque qui revendique la recyclabilité d’un emballage revêtu doit vérifier le comportement du revêtement dans la filière de son marché, sans supposer que tout verre se recycle de la même façon.

06

Le dégradé doit avoir un point d’arrivée

Si le dégradé déborde dans la zone de l’étiquette, celle-ci repose sur deux fonds différents ; s’il remonte jusqu’au col et à la zone de fermeture, il gêne le bouchage et le contrôle. Définir le début et la fin par rapport à la surface de l’étiquette et à la zone du col réservée à la fermeture est une décision de quelques minutes qui évite de refaire le graphisme.
Guide d’application

Choisir un dégradé lorsque la couleur différencie les variantes.

La décoration par pulvérisation convient aux gammes qui recherchent une distinction en rayon sans investir dans un nouvel outillage. Chaque variante doit néanmoins faire l’objet d’une validation du revêtement.

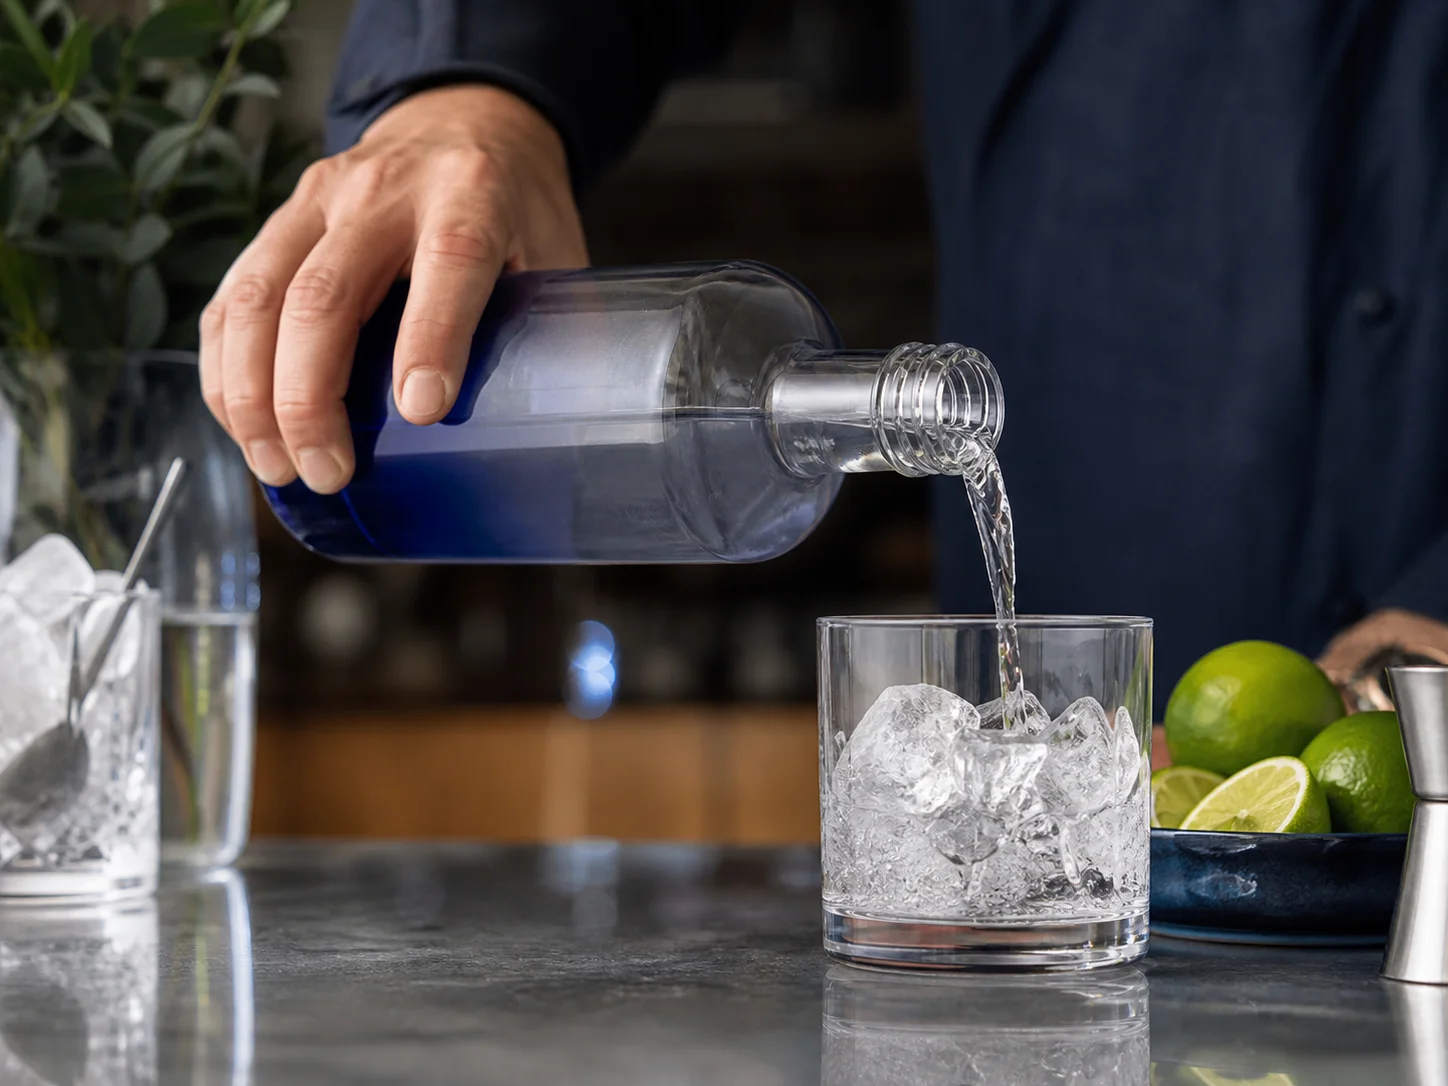
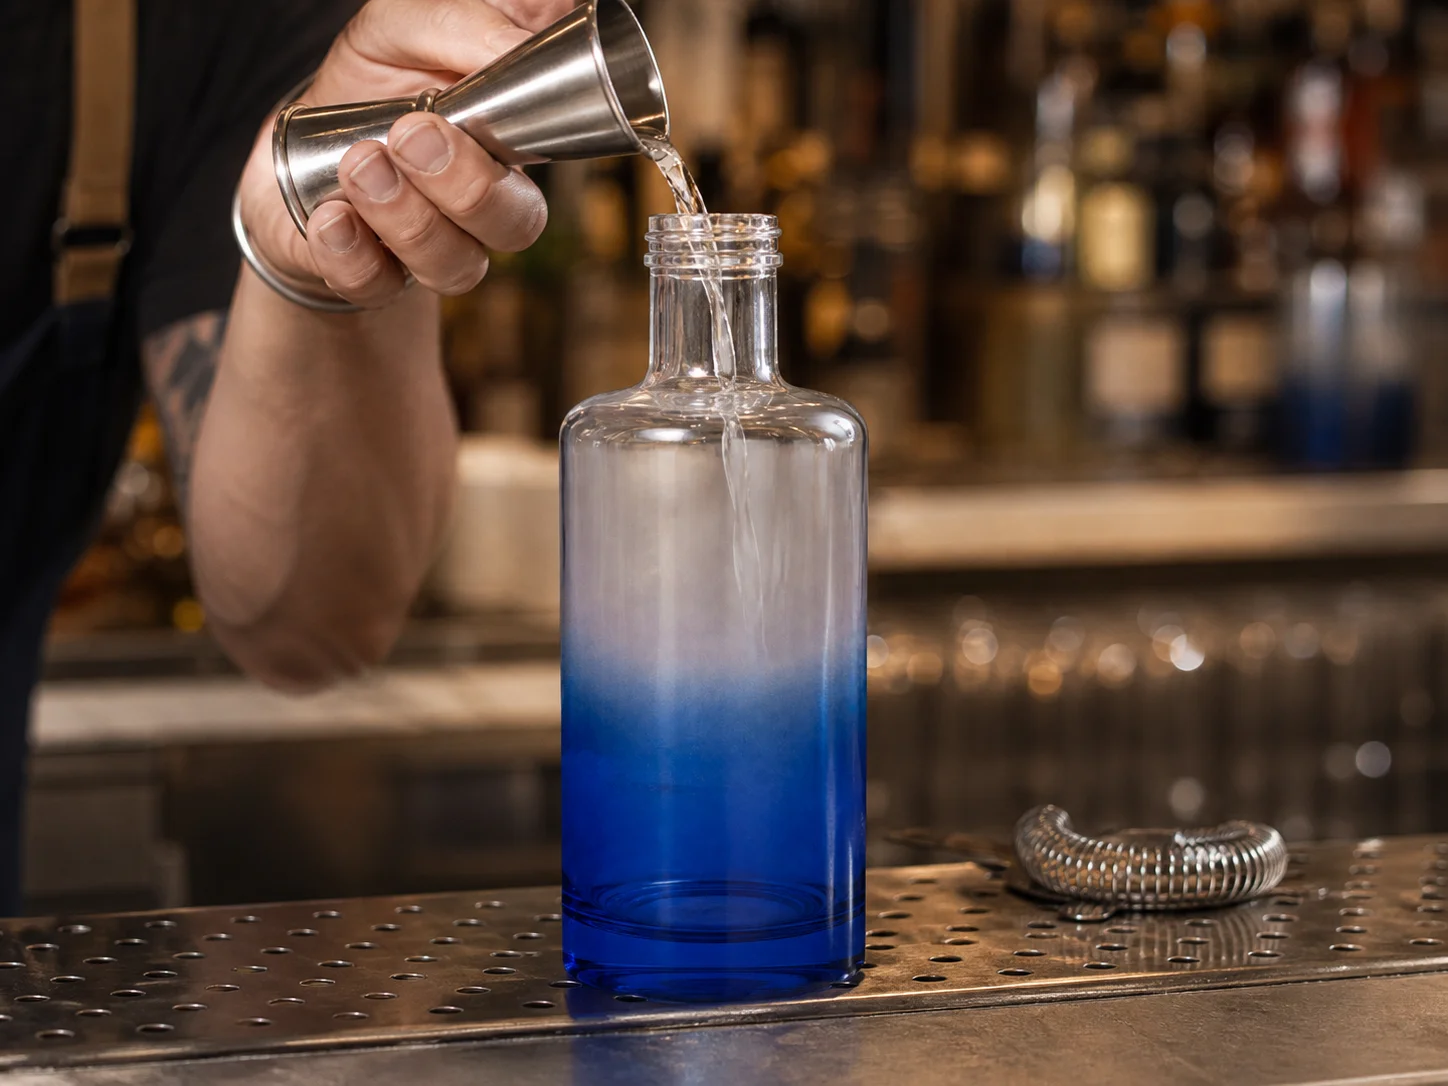
Bouteille à dégradé pulvérisé pour vodka, gin et spiritueux aromatisés

Spiritueux

Vodka, gin et spiritueux aromatisés

Pour les marques qui veulent un aspect distinctif sur une bouteille standard. Le dégradé se lit à distance et permet à une gamme de garder la même silhouette tout en attribuant une couleur à chaque variante ; l’outillage et l’approvisionnement restent simples, tandis que le rayon demeure différencié.

  • Définir précisément la bande de dégradé
  • Convenir d’échantillons limites pour chaque couleur
  • Tester l’adhérence de l’étiquette sur le revêtement
Bouteille à dégradé pulvérisé pour une gamme de variantes et de saveurs

Architecture de gamme

Familles de variantes et de saveurs

Pour les gammes dont plusieurs références partagent une bouteille et se distinguent uniquement par la couleur sur un rayon encombré. La régularité entre les lots de production devient le véritable risque commercial ; une plage de tolérance documentée et des échantillons limites physiques conservés sont donc beaucoup plus importants que l’intention graphique d’origine.

  • Documenter les tolérances pour chaque variante
  • Conserver des références physiques
  • Prévoir les contrôles d’un lot à l’autre
Bouteille à dégradé pulvérisé pour un bar ou un établissement de restauration

Consommation sur place

Formats pour bars et hôtellerie-restauration

Pour les bouteilles qui restent dans des seaux à glace, sont essuyées et manipulées constamment. L’humidité, l’abrasion et l’exposition aux produits de nettoyage déterminent les exigences pratiques de durabilité ; elles doivent être testées, et non déduites des données générales du fournisseur de revêtement.

  • Tester la manipulation à l’état humide
  • Confirmer la résistance à l’abrasion
  • Vérifier la résistance aux produits de nettoyage

Spiritueux à conditionner, durabilité du revêtement, fermeture, décoration et exigences de distribution sont à confirmer pour le programme retenu.

Questions fréquentes

Questions sur la bouteille à dégradé pulvérisé

Produire l’effet est courant ; le reproduire un an plus tard demande du travail.

Pourquoi la teinte dérive-t-elle au fil du temps ?

Les lots de revêtement varient, l’équipement de pulvérisation s’use et les fours de cuisson dérivent ; la couleur évolue donc progressivement d’un lot à l’autre. La parade consiste à définir une référence physique de couleur et une tolérance convenue, puis à vérifier chaque lot de production par rapport à cette référence. Comparer chaque livraison à la précédente laisse au contraire de petits écarts s’accumuler jusqu’à devenir importants en un an.

Comment savoir si le revêtement ne va pas se décoller ?

En le testant. L’adhérence dépend de la préparation de la surface du verre et du cycle de durcissement, qui peuvent tous deux échouer sans signe visible. Les essais de quadrillage, d’abrasion et d’exposition adaptée à l’usage — lave-vaisselle, seau à glace, condensation — sont des contrôles rapides qui permettent de détecter un problème au laboratoire plutôt que sur le marché.

Les bouteilles revêtues se marquent-elles plus facilement ?

Les marques y sont plus visibles. Le verre nu s’érafle en laissant un léger voile blanc, tandis qu’une rayure dans un revêtement saturé révèle le verre transparent sous la couleur, ce qui se voit beaucoup plus. Les contacts avec les caisses et les frottements sur convoyeur sont donc plus dommageables ; des teintes plus claires ou une couche de protection peuvent aider lorsque la manutention est rude.

Où le dégradé doit-il se terminer ?

À un endroit convenu et matérialisé. Sans point d’arrivée défini, le dégradé varie d’un lot à l’autre et peut empiéter sur la zone d’étiquette ; les hauteurs de début et de fin doivent donc figurer sur le plan et dans la référence physique. Laisser ce choix à l’opérateur de pulvérisation est une source de variation entre lots.

Prochaine étape

Envoyez-nous le cahier des charges pour Bouteille à dégradé pulvérisé.

Indiquez le produit, le volume de remplissage, la fermeture souhaitée et le marché de destination. Nous vous proposerons les plans correspondants, les configurations disponibles et un plan d’échantillonnage avant tout devis.

  • 01Envoyer le cahier des chargesProduit, volume, fermeture et marché
  • 02Recevoir les optionsPlans et configurations correspondants
  • 03Valider l’échantillonConfirmer le conditionnement avant production