Détails
Détails du produit
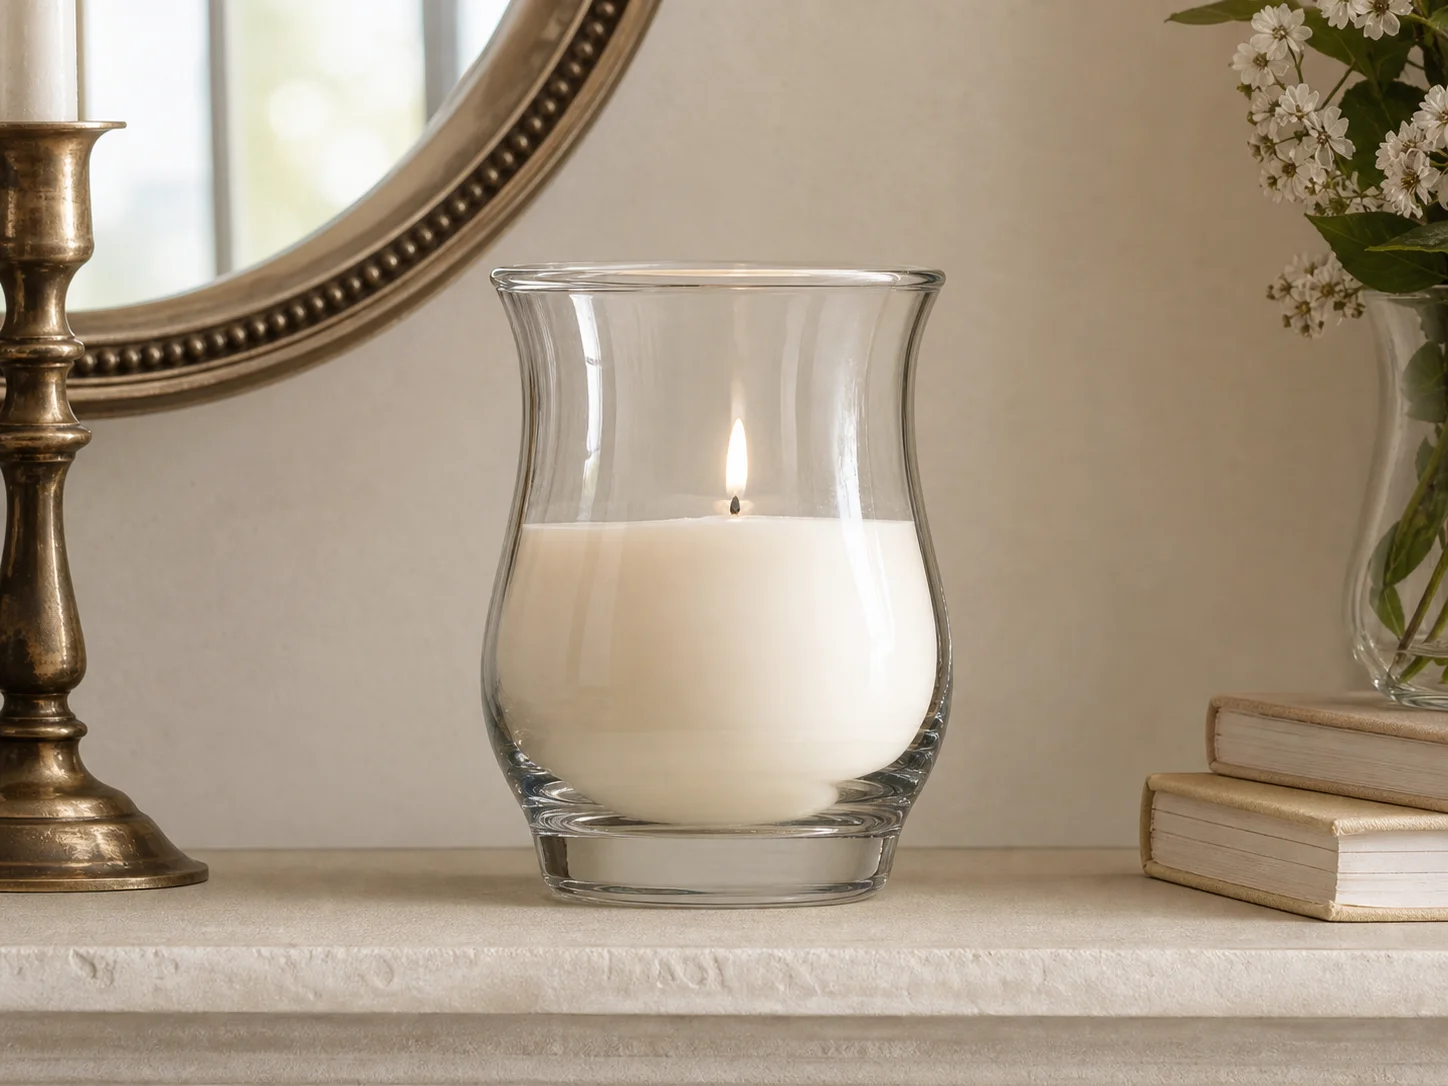
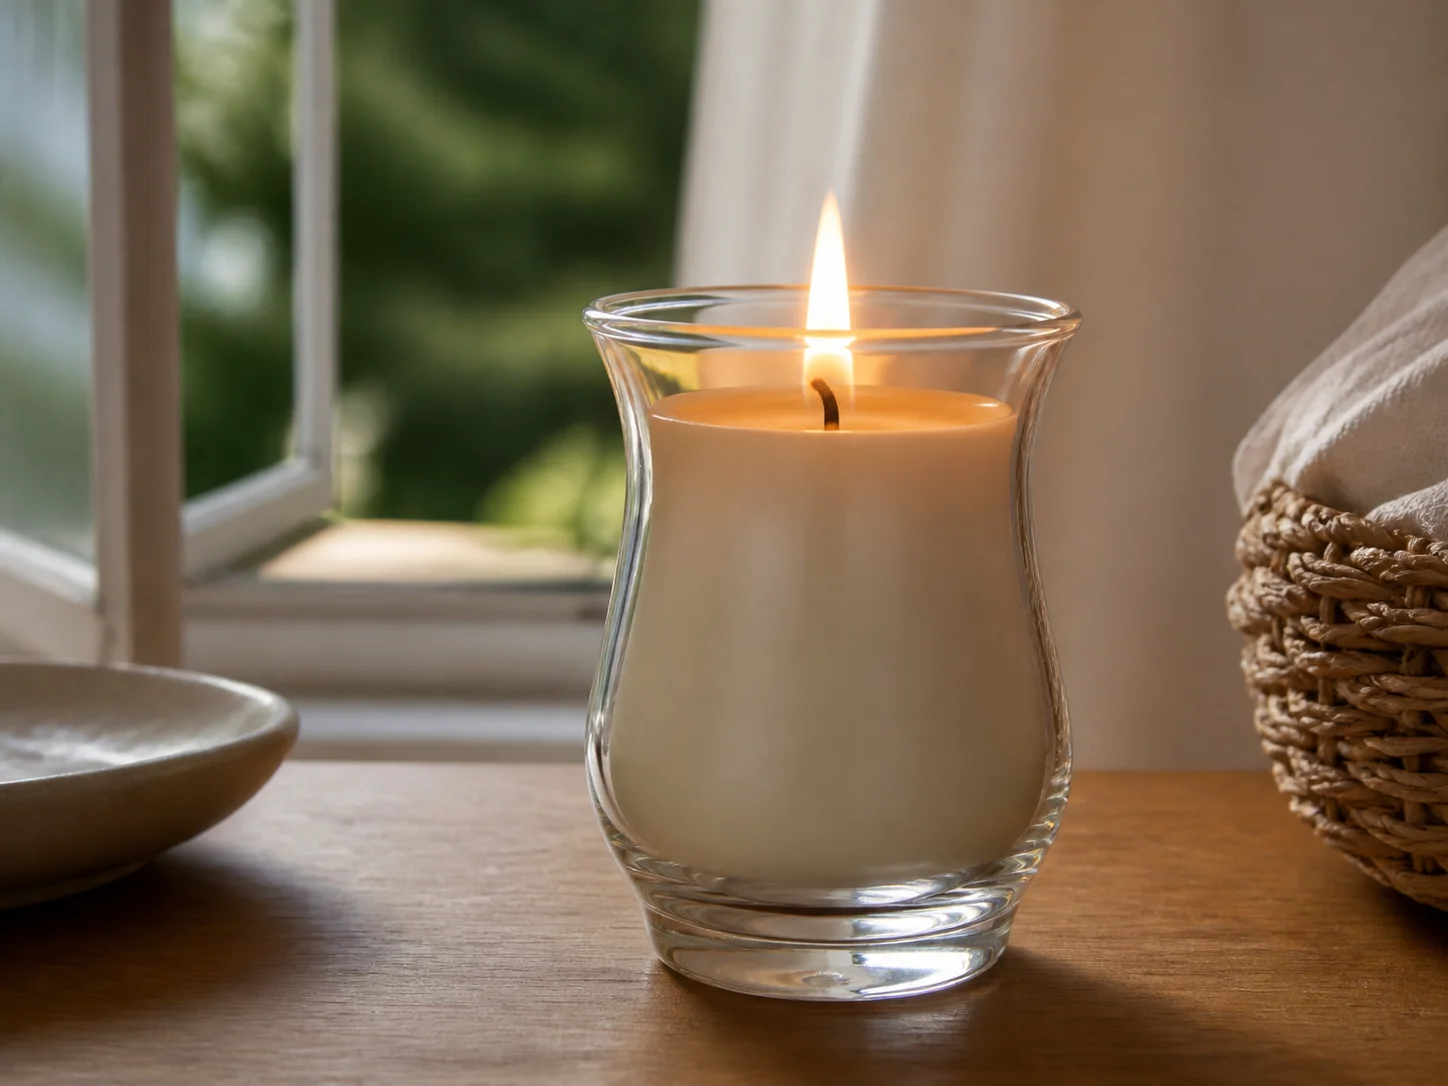
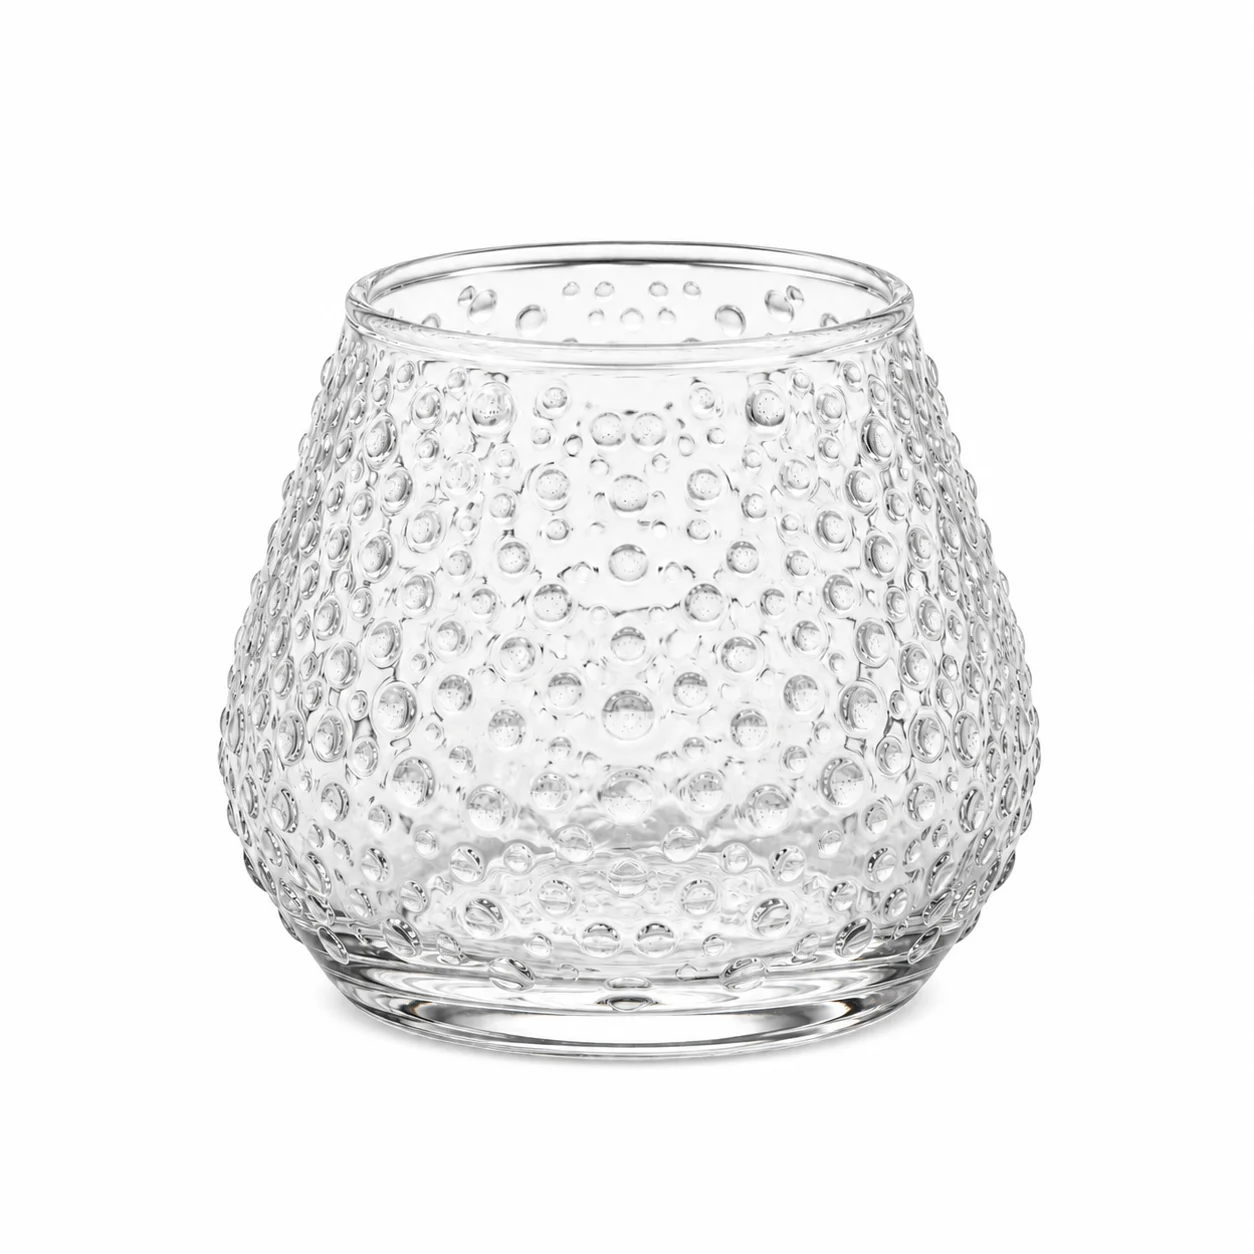
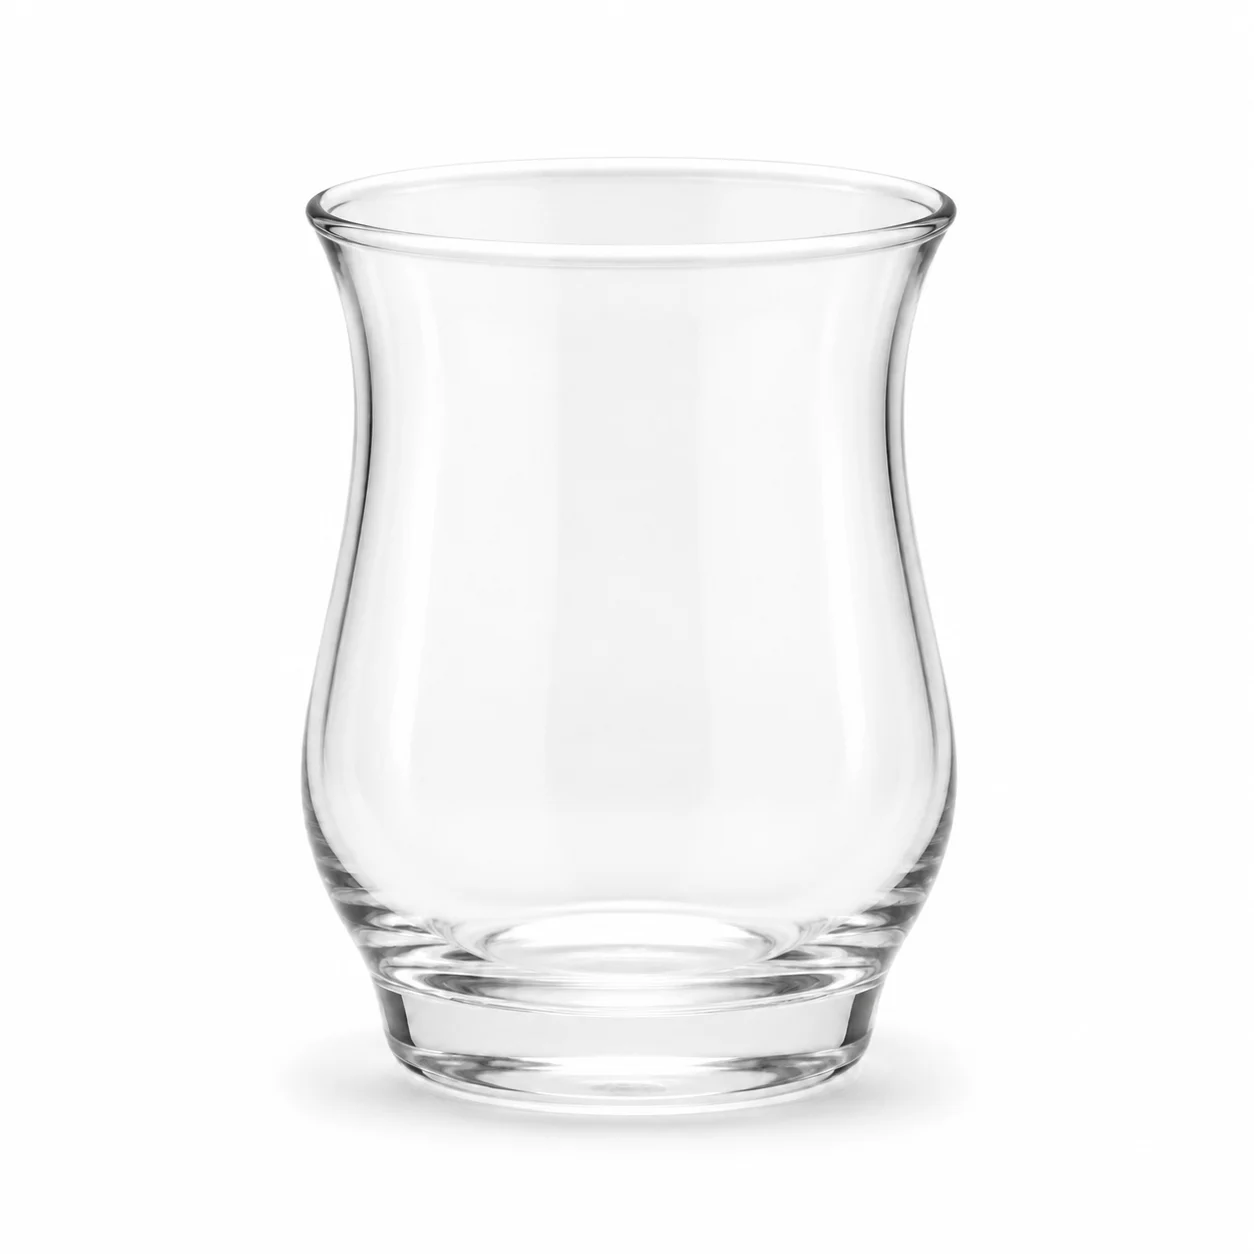
Pot évasé vers le rebord : le bain de fusion commence étroit puis s’élargit au fur et à mesure, inverse d’un vase conique.
L’interface fixe la performance
Un pot tulipe s’évase vers le bord : le bain de fusion commence étroit et s’élargit au fur et à mesure que la bougie descend, à l’inverse d’un contenant conique. La mèche, l’air de combustion et la base lestée doivent être conçus ensemble.
Un composant n’est pas une fermeture complète
Le col, le joint, le liner, la fermeture et le produit doivent être testés comme un ensemble. Un essai sur table avec un composant isolé ne prouve ni l’étanchéité ni la tenue en usage réel. Le plan d’assemblage doit préciser les surfaces de contact, le couple ou la force et la condition de remplissage ; sinon, une pièce apparemment compatible peut dériver après transport ou stockage.
La géométrie règle le débit et l’effort
Le diamètre, la section de passage, la course et le système de maintien influencent le débit et la force ressentie. Ces paramètres doivent être confirmés sur le dessin et sur des échantillons représentatifs. Mesurez aussi le comportement à la température d’utilisation et au niveau de remplissage prévus, car la viscosité et la pression d’air modifient le résultat.
La compatibilité chimique doit être prouvée
Alcool, huile, acide, parfum, solvants et humidité peuvent gonfler, extraire ou fragiliser les matériaux. La formule réelle, la température et la durée de contact doivent figurer dans le protocole de compatibilité. Ne déduisez pas la tenue d’un matériau de son seul nom commercial : examinez les joints, les revêtements, les adhésifs et les composants internes.
L’usage réel révèle les défauts
L’ouverture large améliore l’arrivée d’air mais peut exposer cire et flamme aux courants. Testez premier allumage, fin de combustion, stabilité, température de table et suie avec le verre recuit ASTM F2179. Les essais doivent reproduire les gestes, les pauses, le transport, le nettoyage et les conditions de stockage de la gamme finale ; une démonstration avec une pièce neuve ne suffit pas.
La libération repose sur des limites écrites
Validez l’évasement, la mèche au bord, la ventilation, la base, la cire, le bain de fusion à plusieurs niveaux, le choc thermique et la stabilité. Documentez les critères d’acceptation, le nombre d’échantillons, la méthode de mesure et la décision de libération afin que la production et le contrôle qualité évaluent la même référence.