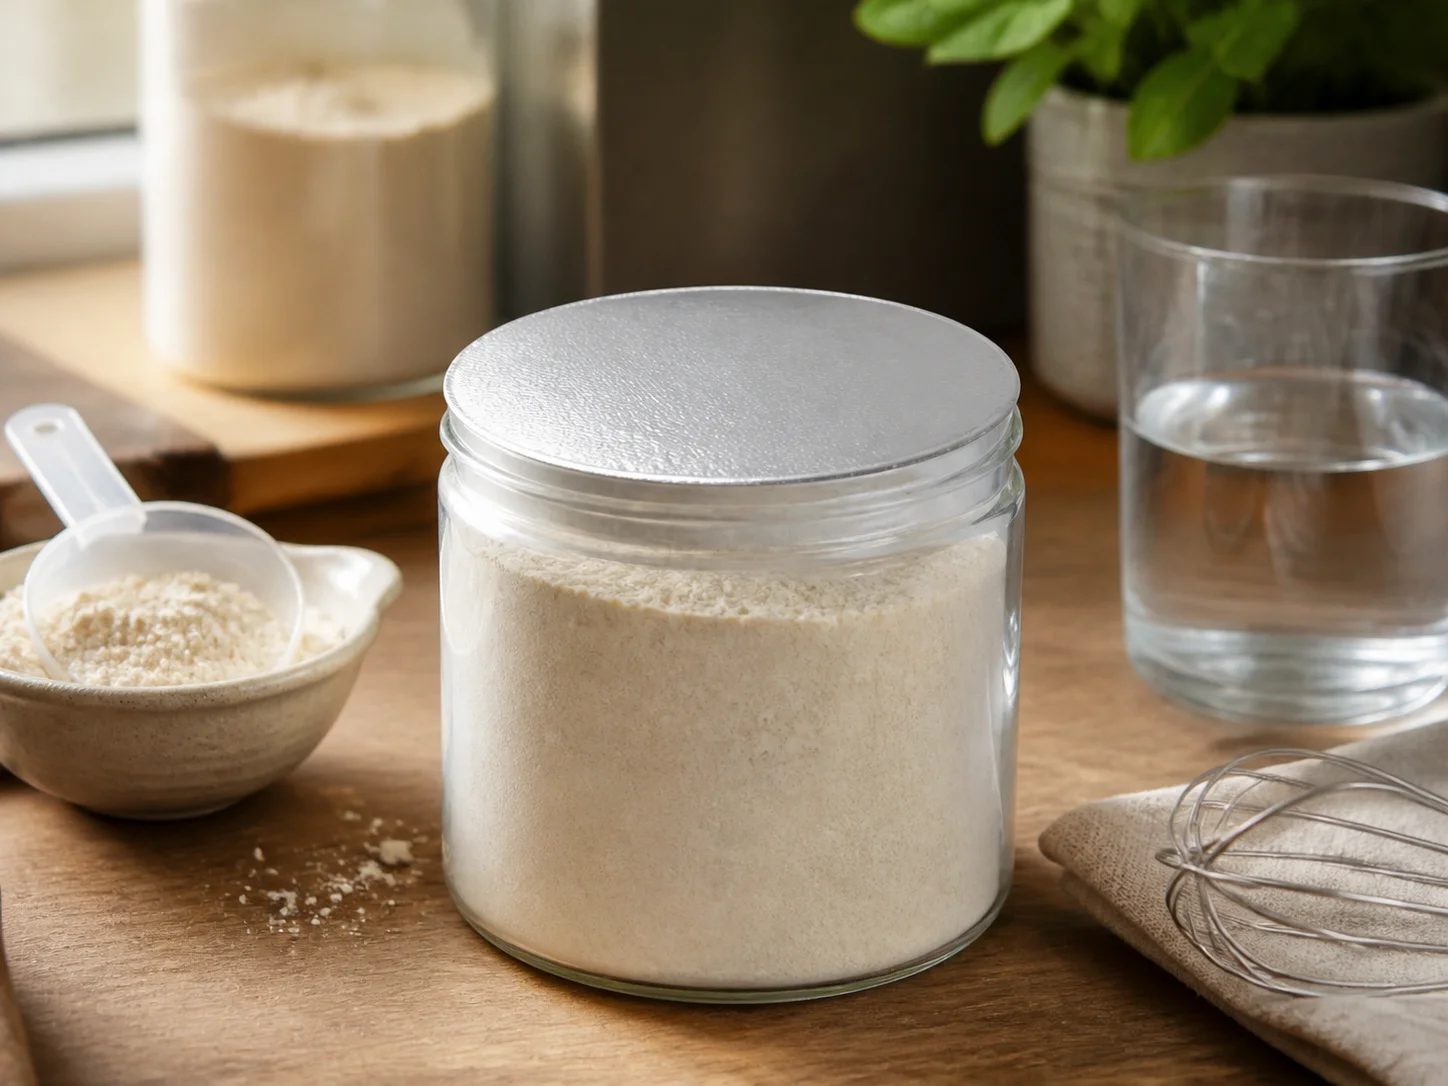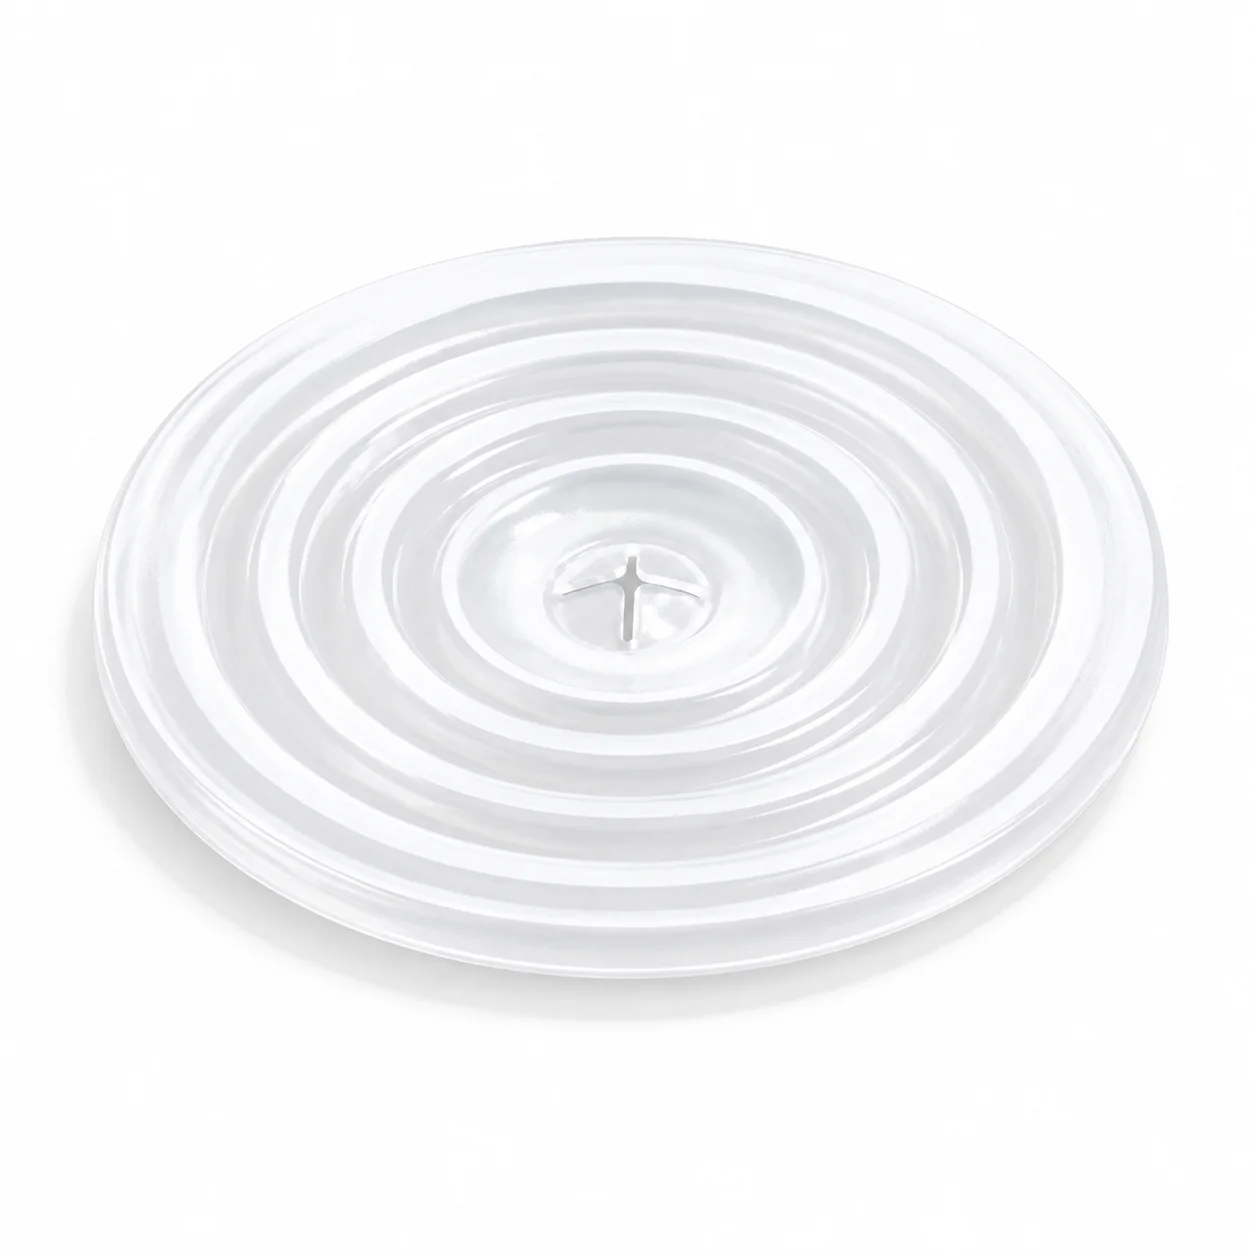
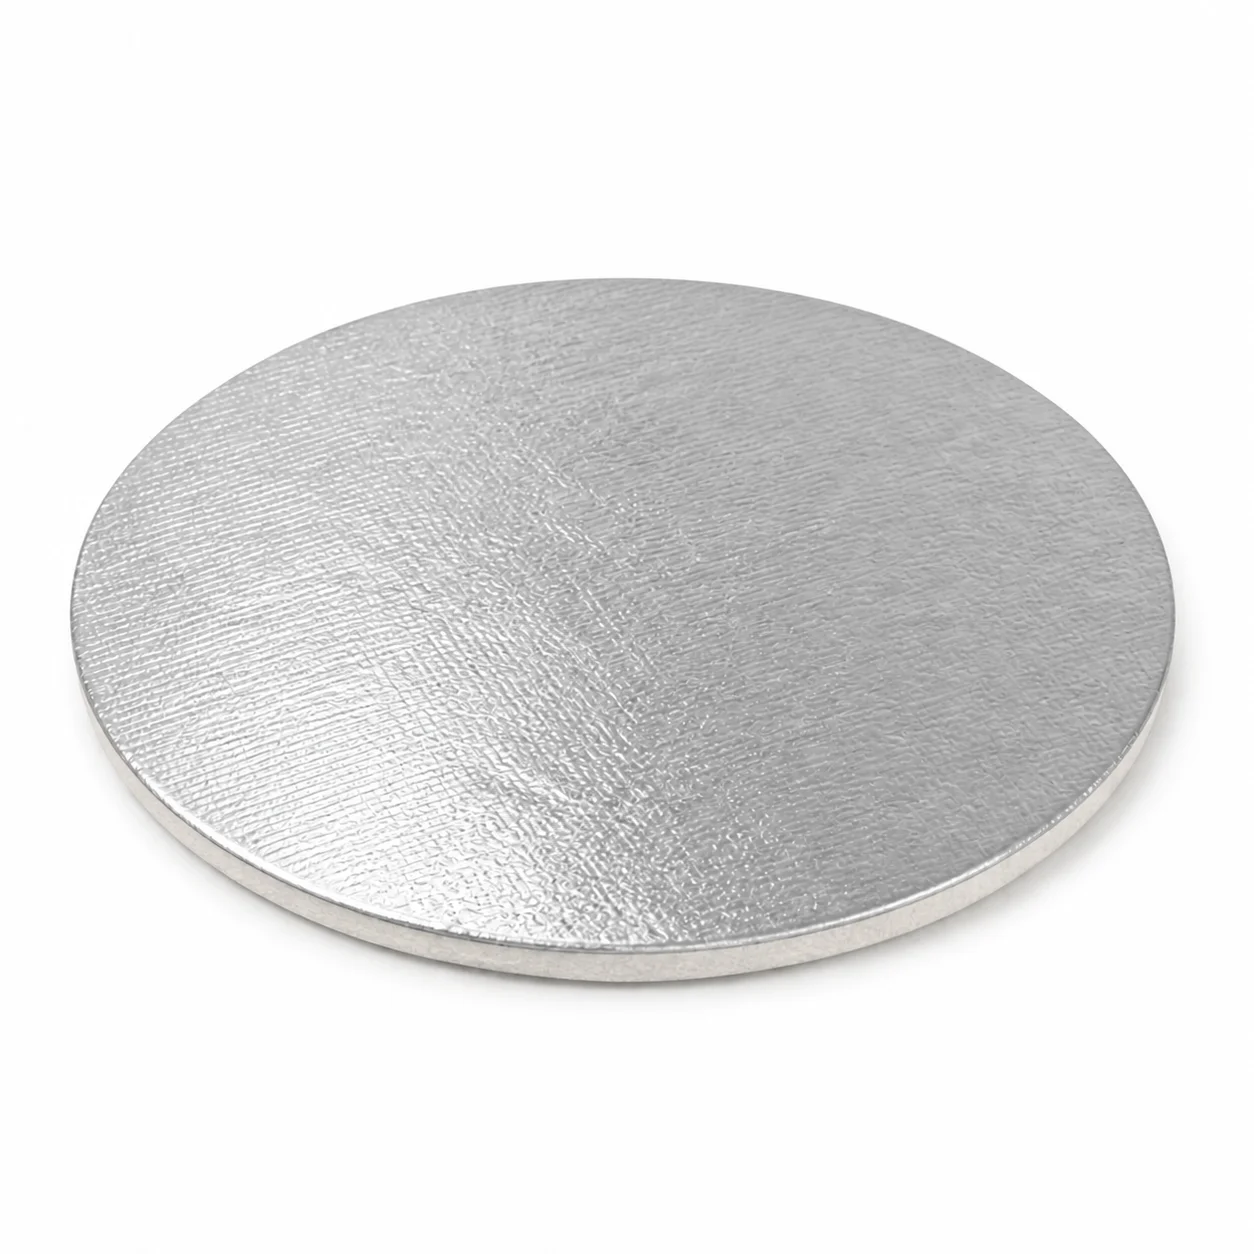
Disque argenté de scellage par induction, face en feuille métallique texturée et bord de liaison pâle, montré séparément
Configuration présentée · Disque d’opercule seul ; bouchon, récipient et scellage appliqué non représentés

Bouchons et accessoires

Opercule de scellage par induction

Complexe laminé avec feuille métallique qui se soude au bord du récipient sous l’effet d’un champ d’induction. Il existe en une pièce, pour un scellage simple, ou en deux pièces avec un disque de pâte à papier qui reste dans le bouchon.

Construction une ou deux piècesLiaison avec un bord traitéNécessite une tête d’induction
Disponibilité
En stock
Délai
2 à 3 semaines

La disponibilité finale, les dimensions, les matériaux, les composants assemblés et les conditions commerciales sont confirmés selon le plan sélectionné et l’échantillon approuvé.

Preuve d’inviolabilité intégrée

La membrane ne peut pas être remplacée une fois rompue

En deux pièces, le joint reste dans le bouchon

La cire libère le disque de pâte à papier dans le bouchon

Le verre doit être traité

Le bord est généralement revêtu pour permettre la liaison

Profil de l’opercule de scellage par induction

Le seul joint intérieur qui cesse d’appartenir au bouchon pour faire partie de la bouteille.

Structure du complexe, liaison au contenant et exigences de ligne

Quatre décisions à prendre avant d’ajouter un scellage intérieur à votre spécification.

Un opercule à induction est un complexe laminé avec une couche de feuille métallique au centre. Sous une bobine, la feuille chauffe et le polymère situé dessous fond ; le disque se soude alors au bord du récipient. À partir de cet instant, il fait partie de la bouteille et non du bouchon, ce qui constitue une véritable barrière d’inviolabilité et non un joint comprimé.

01

Les constructions une pièce et deux pièces se comportent différemment après ouverture

Un opercule monobloc est une feuille laminée sur mousse ou papier, soudée au bord du récipient. Une fois retiré par le client, le bouchon est vide : la fermeture doit ensuite assurer seule l’étanchéité grâce à son filetage et à sa portée. Un opercule deux pièces ajoute de la cire et un disque de pâte à papier : la chaleur de l’induction fait fondre la cire, le disque se détache et reste dans le bouchon comme joint de refermeture. Cette différence détermine le comportement de l’emballage à partir de la deuxième semaine.

02

Le verre doit généralement être préparé pour recevoir la liaison

Le polymère adhère facilement au polyéthylène et au polypropylène, dont les surfaces présentent une chimie similaire. Ce n’est pas le cas du verre : les applications sur verre nécessitent généralement un opercule formulé pour ce matériau et un bord traité ou revêtu afin que le polymère puisse s’y ancrer. Supposer qu’un opercule adapté à une bouteille en PEHD conviendra à un pot en verre est l’erreur la plus fréquente lors des premiers essais.

03

La ligne a une tête d’induction qui doit être réglée

Le scellage intervient après le bouchage, lorsque le récipient fermé passe sous une bobine d’induction. La puissance, la vitesse du convoyeur et l’écart entre la bobine et le bouchon influent tous sur la soudure et interagissent. Une énergie insuffisante produit une liaison partielle qui passe l’inspection, puis cède pendant le transport ; une énergie excessive brûle l’opercule et peut déformer le bouchon. La plage de réglage se détermine en ouvrant des échantillons scellés.

04

Évaluer le scellage d’après sa rupture, pas son apparence

Un opercule correctement soudé présente, au pelage, un anneau continu d’arrachement des fibres ou de transfert du polymère sur tout le pourtour. Un opercule qui se détache proprement, sans marque, n’a jamais été entièrement lié même s’il paraît parfait. Des essais destructifs de pelage sur des échantillons de production, à une fréquence définie, permettent de maîtriser le procédé entre deux réglages de ligne.

05

L’état du bord compte plus que toute autre variable

La soudure ne vaut que par la surface sur laquelle elle se forme. Un bord ébréché ou sale, du produit éclaboussé sur la portée pendant le remplissage ou un bourrelet irrégulier d’un moule à l’autre créent chacun une rupture de la liaison. C’est pourquoi la précision du remplissage et l’inspection du bord deviennent plus strictes dès l’introduction d’un scellage par induction ; il révèle des défauts de qualité du verre qu’un joint comprimé peut tolérer.

06

Imprimer la membrane si vous voulez qu’elle soit lue

La face visible de la feuille est un espace de communication précieux ; un message imprimé sous le bouchon est le moyen le plus courant d’indiquer au client que l’emballage était scellé. Le texte doit résister à la chaleur de la soudure et rester lisible malgré les résidus éventuels du produit. Cette impression coûte peu au stade de l’opercule et ne peut plus être ajoutée après coup : elle doit donc figurer dans la première spécification.
Guide des applications

Le scellage est soudé au verre par un champ magnétique.

Après le bouchage, une bobine chauffe la couche d’aluminium à travers le bouchon et fait fondre un film polymère qui se lie au bord du récipient. Sans ce procédé, l’opercule à induction ne fonctionne pas. Ces pistes de développement sont à confirmer sur des récipients scellés.

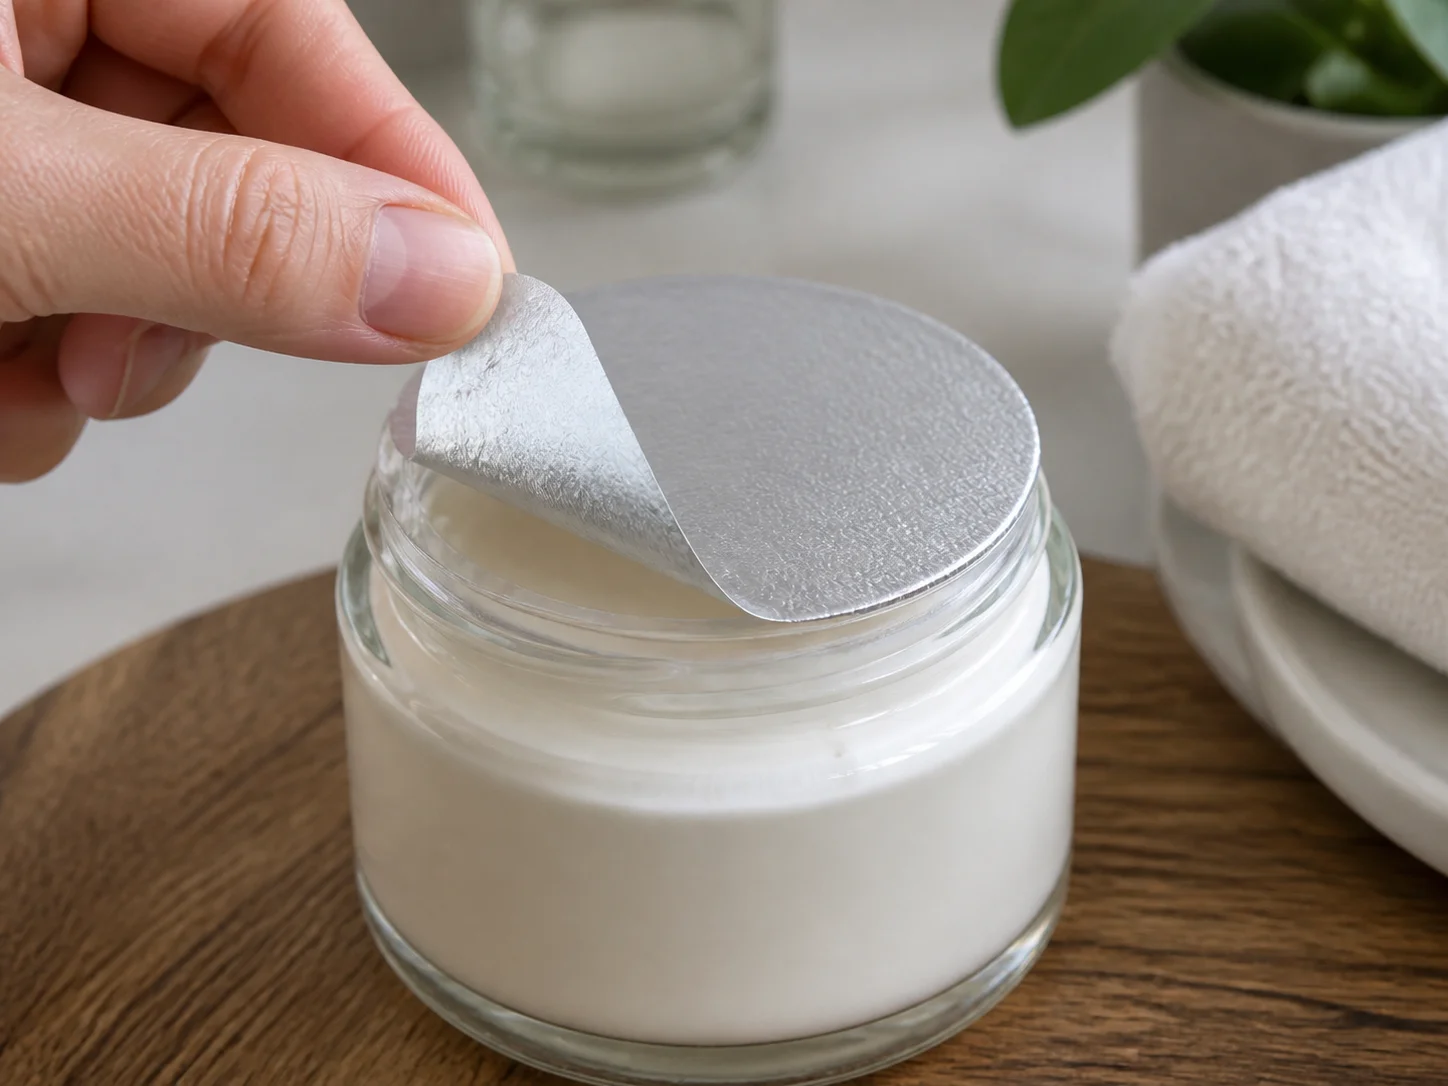
Opercule à induction que le client doit rompre comme preuve d’inviolabilité

Preuve d’inviolabilité

Membrane que le client doit rompre

Cette solution convient aux produits dont l’opercule intact sur l’ouverture prouve qu’ils n’ont pas été ouverts et que le client doit décoller ou percer avant la première utilisation. Elle donne une preuve sans ambiguïté, contrairement à une bague : la membrane est intacte ou ne l’est pas.

  • Vérifier que l’opercule est visiblement intact
  • Tester l’effort de pelage pour le client
  • Contrôler les résidus laissés sur le bord
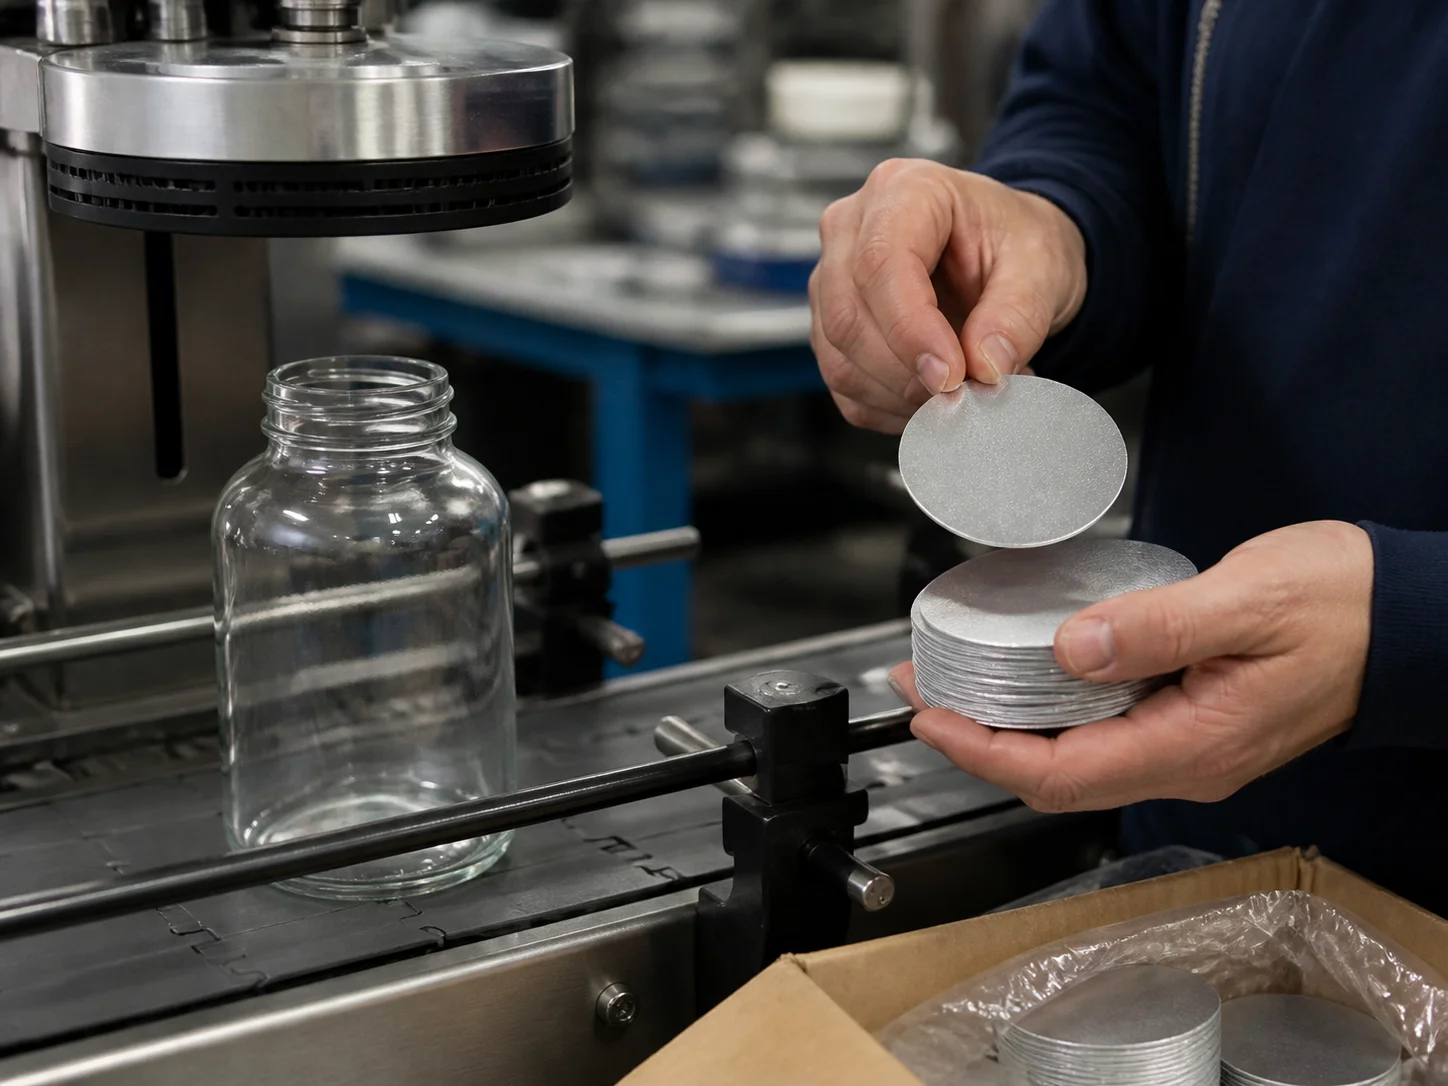
Opercule à induction dont le réglage est repris au lot suivant lors d’un changement de série sur la ligne

Changements de série

Réglage à reporter au lot suivant

Ce cas se présente lorsque des opérateurs passent à une autre bouteille sans modifier les réglages de la scelleuse. La qualité de la liaison dépend conjointement de la puissance, de la vitesse de ligne, du couple de serrage et de l’état du bord ; un réglage qui scellait ce matin peut donc produire une liaison insuffisante l’après-midi. Seuls des récipients remplis permettent de le vérifier.

  • Qualifier la puissance et la vitesse de ligne
  • Tester les scellages sur des récipients remplis
  • Inspecter le bord avant le scellage
Opercule à induction formant une barrière contre les échanges avec l’extérieur

Barrière

Ce que la feuille empêche d’entrer ou de sortir

En plus de prouver l’inviolabilité, la membrane forme une barrière contre l’humidité, l’oxygène et les fuites pendant le transport ; pour certains produits, c’est sa fonction principale. Cette performance se vérifie avec le produit réel pendant sa durée de conservation.

  • Confirmer les performances de barrière pendant la durée de conservation
  • Tester les fuites avec le conditionnement complet soumis aux conditions de transport
  • Adapter la structure de l’opercule au besoin

Les applications décrivent des pistes de développement de fermetures. Le procédé de scellage, les performances de barrière, le contact avec le produit et les résultats réglementaires sont à confirmer pour le programme retenu.

Questions fréquentes

Questions sur l’opercule de scellage par induction

Le scellage par induction est autant un procédé qu’un composant. Ces six questions couvrent les deux aspects.

Un opercule à induction peut-il se lier au verre ?

Pas de la même manière qu’au plastique. Le polymère s’ancre facilement au polyéthylène et au polypropylène, car leur chimie est similaire. Les applications sur verre utilisent un opercule formulé pour ce matériau et un bord généralement traité ou revêtu, afin que le polymère puisse y adhérer. Les premiers essais échouent souvent lorsqu’on pose sur un pot en verre un opercule conçu pour une bouteille en PEHD.

Quels paramètres faut-il régler sur la tête d’induction ?

La puissance de la bobine, la vitesse du convoyeur et l’écart entre la bobine et le bouchon ; ces trois paramètres interagissent au lieu d’agir indépendamment. Une énergie insuffisante laisse une liaison partielle qui passe sur la ligne puis cède en entrepôt ; une énergie excessive brûle l’opercule et peut déformer le bouchon. La plage de fonctionnement se détermine en scellant des échantillons selon différents réglages, puis en les ouvrant.

Pourquoi nos scellages se sont-ils dégradés alors que rien n’a changé ?

Examinez le bord plutôt que l’opercule. Une surface ébréchée ou sale, du produit éclaboussé sur la portée pendant le remplissage ou un bourrelet irrégulier d’un moule à l’autre créent un espace dans la soudure. Le scellage par induction tolère mal l’état du bord, contrairement à un joint comprimé ; il révèle donc souvent des problèmes de verre et de remplissage qui étaient déjà présents.

La membrane doit-elle être imprimée ?

Oui, si vous voulez que le message soit lu. Une feuille vierge ne dit rien au moment où le client ouvre l’emballage, précisément quand un message de marque ou une mention d’inviolabilité est remarqué. L’impression de la membrane coûte peu et utilise une surface qui serait sinon perdue.

Prochaine étape

Envoyez-nous le cahier des charges pour Opercule de scellage par induction.

Indiquez le produit, le volume de remplissage, la fermeture souhaitée et le marché de destination. Nous vous proposerons les plans correspondants, les configurations disponibles et un plan d’échantillonnage avant tout devis.

  • 01Envoyer le cahier des chargesProduit, volume, fermeture et marché
  • 02Recevoir les optionsPlans et configurations correspondants
  • 03Valider l’échantillonConfirmer le conditionnement avant production