Formage par roulage, formats et témoin d’ouverture
Spécifications de la capsule, pose par roulage et témoin d’ouverture.
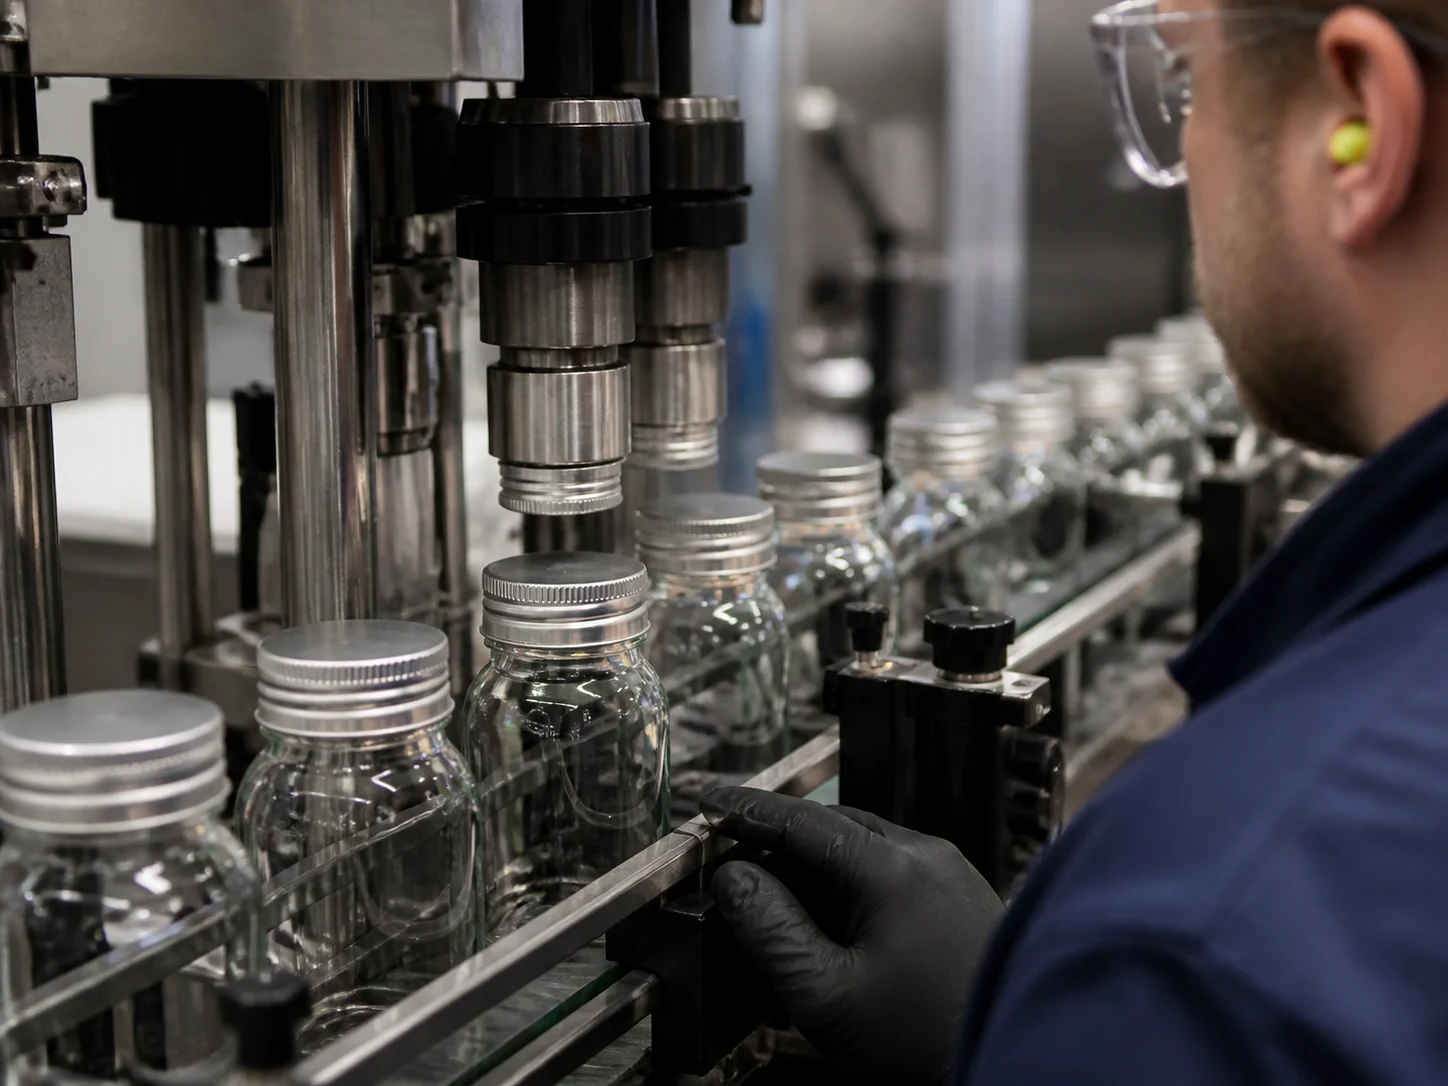
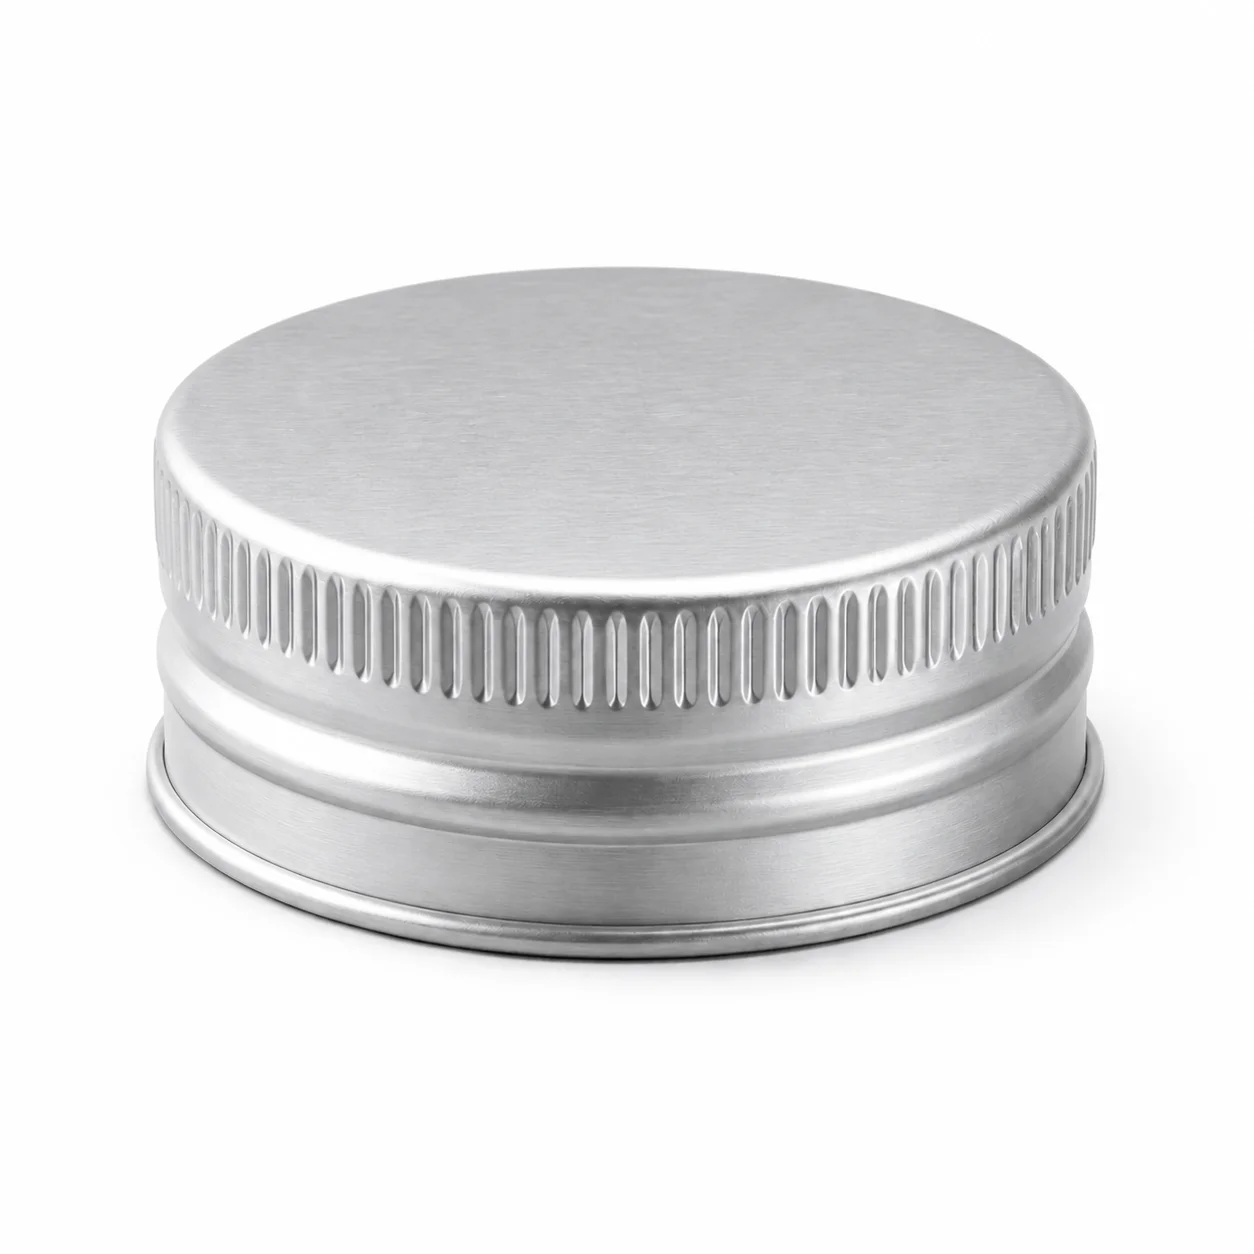
Une capsule ROPP est livrée sous forme d’une coque en aluminium 8011 munie d’un joint. Les rouleaux de la tête de capsulage forment la capsule sur la bague de la bouteille. Les tolérances de la bouteille, les spécifications de la capsule et le réglage de la tête doivent être évalués ensemble pour obtenir une étanchéité et une ouverture régulières.
Le filetage est formé pendant le capsulage
La capsule en aluminium est livrée sans filetage formé. La tête de capsulage la roule contre le filetage de la bouteille et rabat la jupe sous le bourrelet de sécurité. Évaluez l’étanchéité sur un équipement de production correctement réglé ; l’inspection d’une capsule non posée ne permet pas d’établir les performances de l’emballage fini.
Les pontets de la bande témoin signalent l’ouverture
De petits pontets en aluminium relient la bande inférieure au corps de la capsule. Ils se rompent à l’ouverture et indiquent visiblement que la fermeture a été ouverte. Vérifiez leur comportement sur la combinaison bouteille-capsule finie.
Les dimensions indiquent le diamètre puis la hauteur
Les formats courants sont 28 × 18, 30 × 35, 30 × 60 et 31,5 × 60 mm. Le premier chiffre doit correspondre à la bague de la bouteille ; le second relève du choix de conception. Une jupe de 60 mm couvre la majeure partie du col d’une bouteille de spiritueux et offre une surface de décoration bien supérieure à celle d’une capsule de 18 mm destinée au vin ou à l’huile.
Définir ensemble l’alliage et l’état métallurgique
L’aluminium 8011 à l’état H14 ou H16 est spécifié pour concilier l’aptitude au formage et la résistance nécessaire au filetage et aux pontets. Un changement d’état métallurgique peut affecter la fissuration, la déformation et la tenue du filetage. Confirmez les performances par un essai sur la ligne de capsulage.
Choisir le joint selon le produit
Un joint en EPE ou matériau comparable est comprimé contre le bord du verre lors de la pose. Cette interface assure l’étanchéité : un changement de matériau du joint nécessite donc des essais de fuite avec le produit réel et la fermeture finie.
Des options de décoration pour votre gamme
Nous proposons le gaufrage, la sérigraphie, le laquage par pulvérisation, le givrage, la dorure à chaud et l’argenture sur la capsule en aluminium. Les décors personnalisés commencent généralement autour de 20 000 pièces, avec un délai de production d’environ trois à quatre semaines. Confirmez la finition retenue et le calendrier lors de la préparation de votre commande.