Géométrie de la conicité, appairage et limites du rodage
Vérifier si le bouchon est appairé ou interchangeable
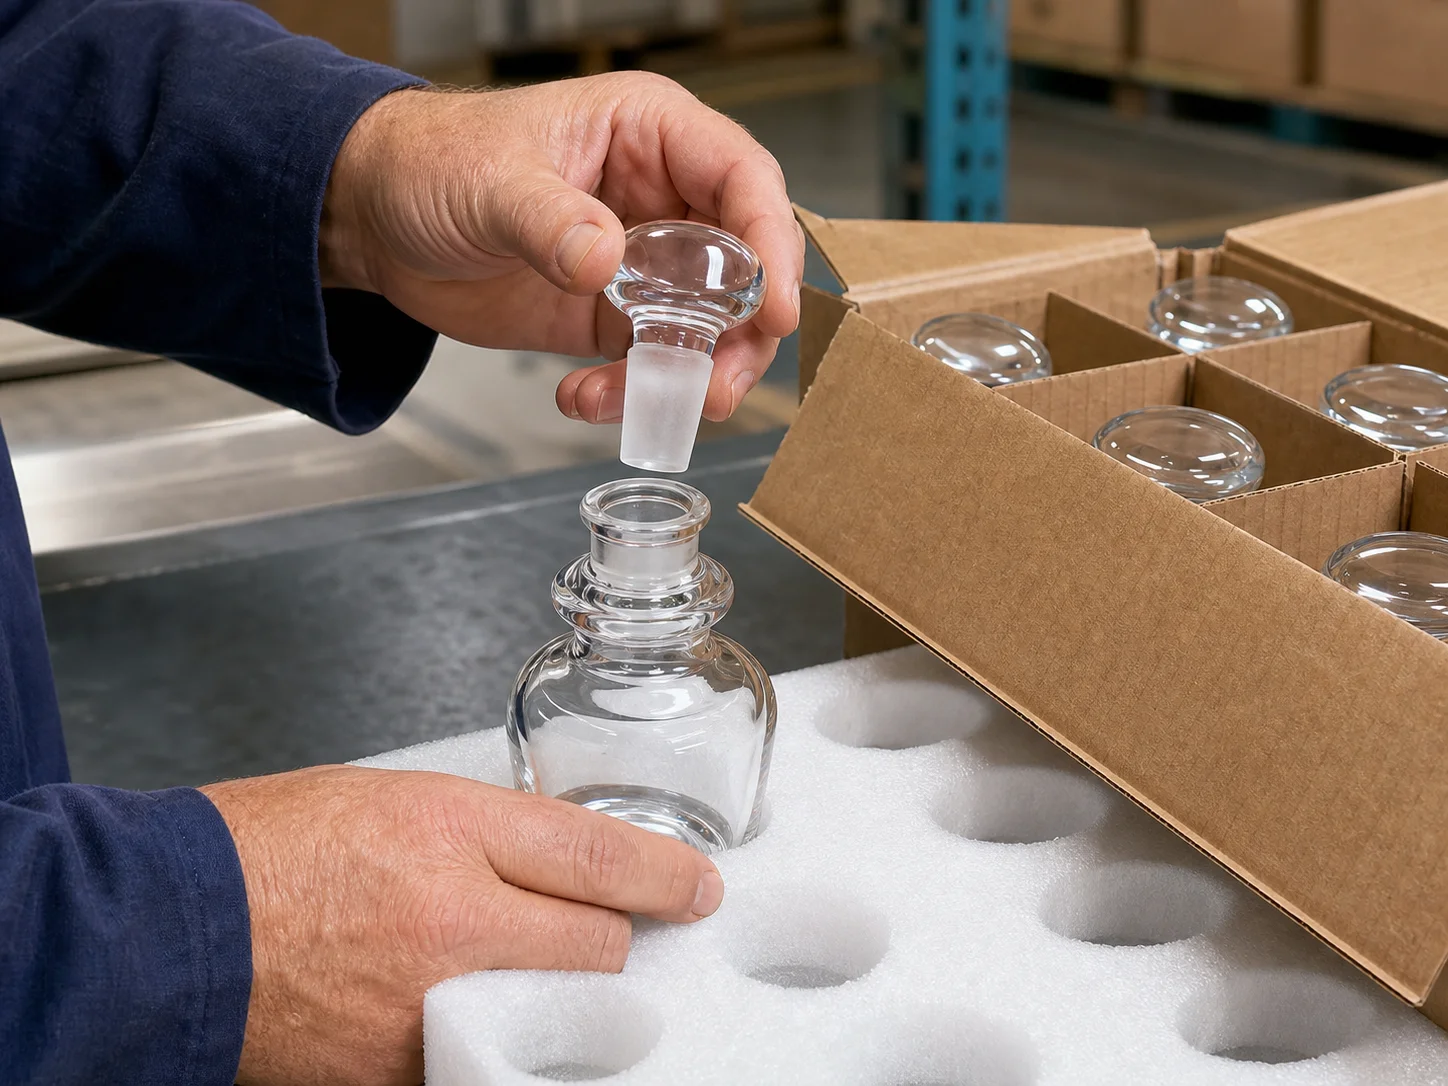
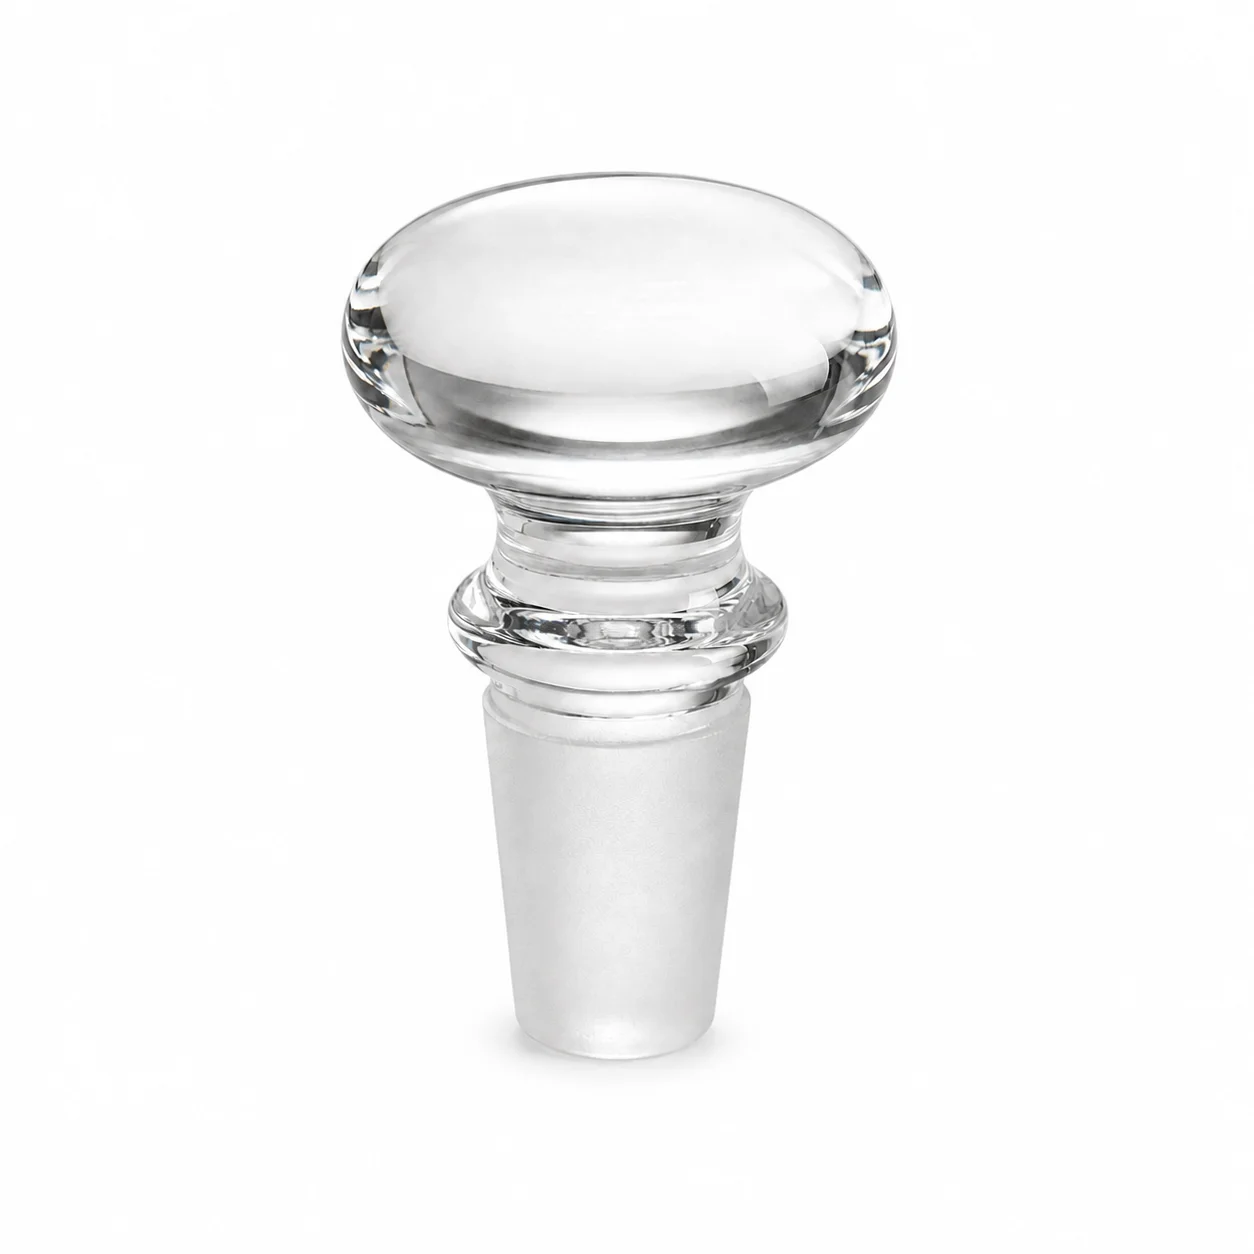
Un bouchon rodé utilise une bande conique de verre mat ajustée à l’alésage du flacon, sans joint compressible séparé. Évaluez l’ajustement et la compatibilité avec le contenu prévu. Cette fermeture n’est pas spécifiée pour un usage sous pression ; sa résistance aux fuites pendant la distribution exige une validation de l’assemblage complet.
Vérifier la conicité et les dimensions du rodage
Les rodages normalisés présentent une conicité 1:10 : le diamètre diminue d’un millimètre tous les dix millimètres de longueur. Des désignations telles que 19/26 ou 29/32 indiquent le diamètre extérieur à l’extrémité large et la longueur rodée, en millimètres. L’ISO 383 définit les rodages de laboratoire ; un angle de cône différent empêche le contact sur toute la bande rodée.
Conserver ensemble les paires rodées individuellement
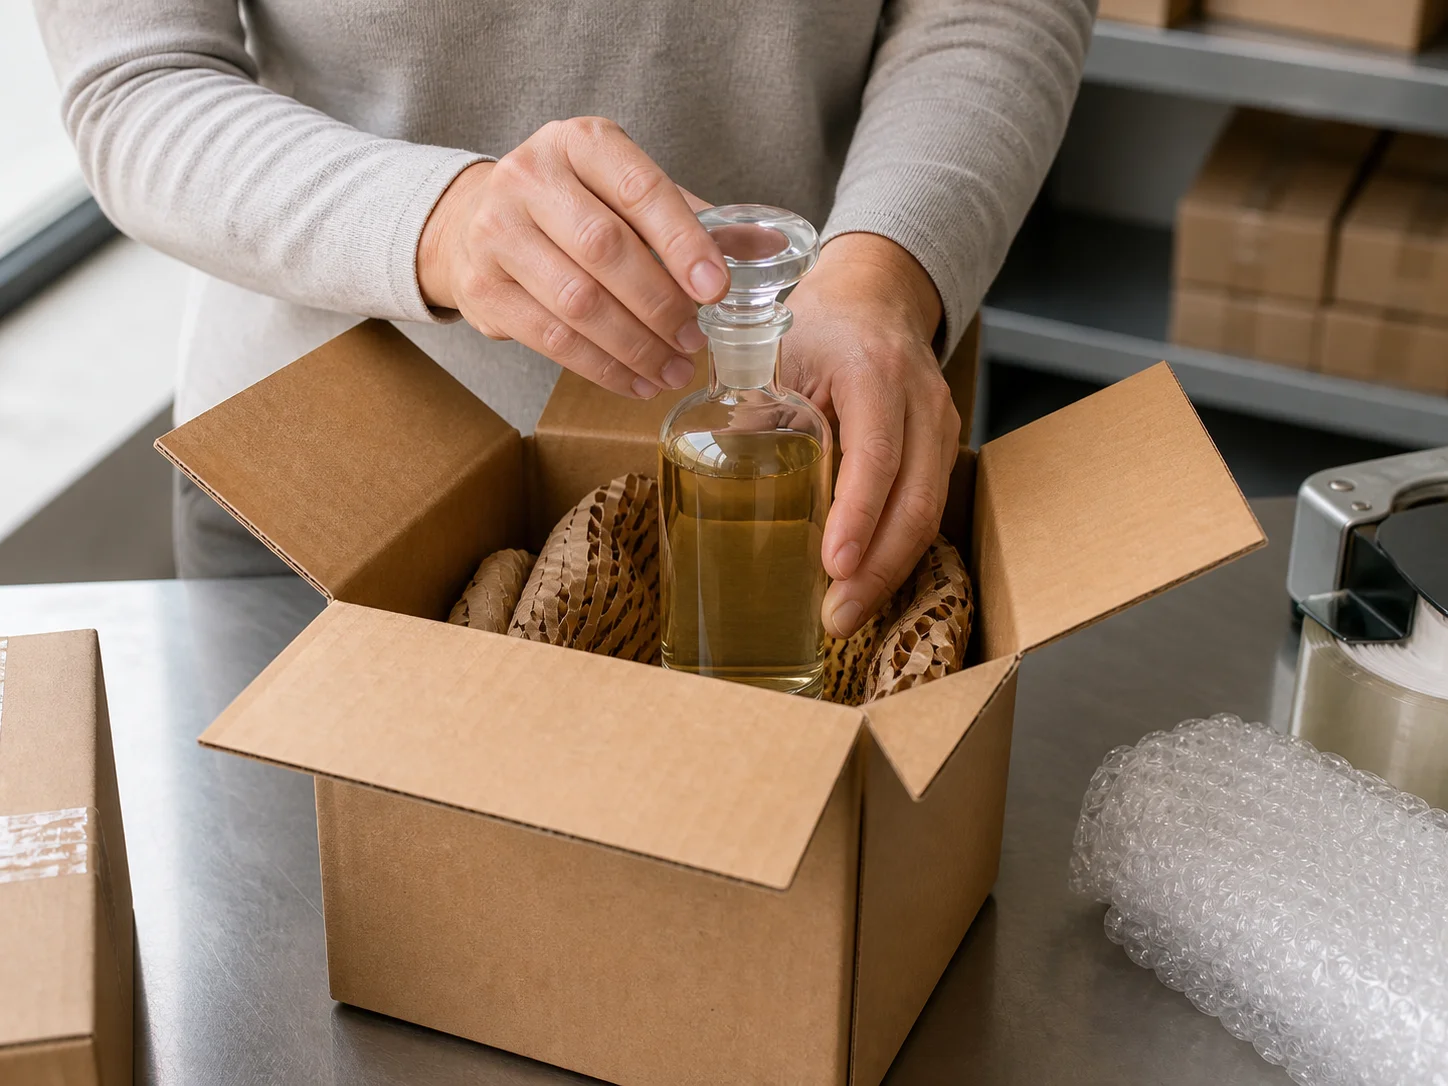
S’il n’est pas fabriqué selon une conicité normalisée interchangeable, un bouchon peut être rodé pour un col précis. Le remplacer par un autre peut produire un ajustement trop lâche ou un coincement. Pour les carafes appairées individuellement, prévoyez une identification et un conditionnement qui maintiennent chaque bouchon avec son flacon.
Respecter les limites validées de la fermeture
Un rodage bien ajusté contribue à limiter l’évaporation et l’entrée de poussière, mais ce bouchon n’est pas une fermeture pour usage sous pression. Ne supposez pas qu’il est étanche en position horizontale ou adapté aux produits gazeux. L’ensemble flacon-fermeture doit être validé pour le contenu et les conditions d’expédition prévus.
Choisir le verre en fonction de l’application
Le verre sodocalcique incolore est couramment utilisé pour les bouchons de carafe décoratifs ; le borosilicate 3.3 est envisagé pour des usages thermiques ou avec des solvants. Choisissez le matériau et l’assemblage rodé complet selon votre procédé, sans vous fier uniquement à leur apparence.
Éviter les produits alcalins dans les rodages
Les produits fortement alcalins peuvent attaquer les surfaces en verre rodé et provoquer le grippage de l’assemblage. Évitez cette fermeture pour les solutions caustiques, sauf si la compatibilité a été établie. Si un rodage se bloque, suivez les procédures de manipulation approuvées par le fabricant, sans chauffer ni forcer un ensemble contaminé par des produits chimiques.
Intégrer les coûts de finition et d’appairage
Le rodage, l’appairage et le rejet des paires mal ajustées contribuent sensiblement au coût fini. Le dépolissage, la gravure et le polissage sont des opérations distinctes : précisez chaque finition requise et prévoyez la préparation des échantillons dans le planning du projet.