Détails
Détails du produit
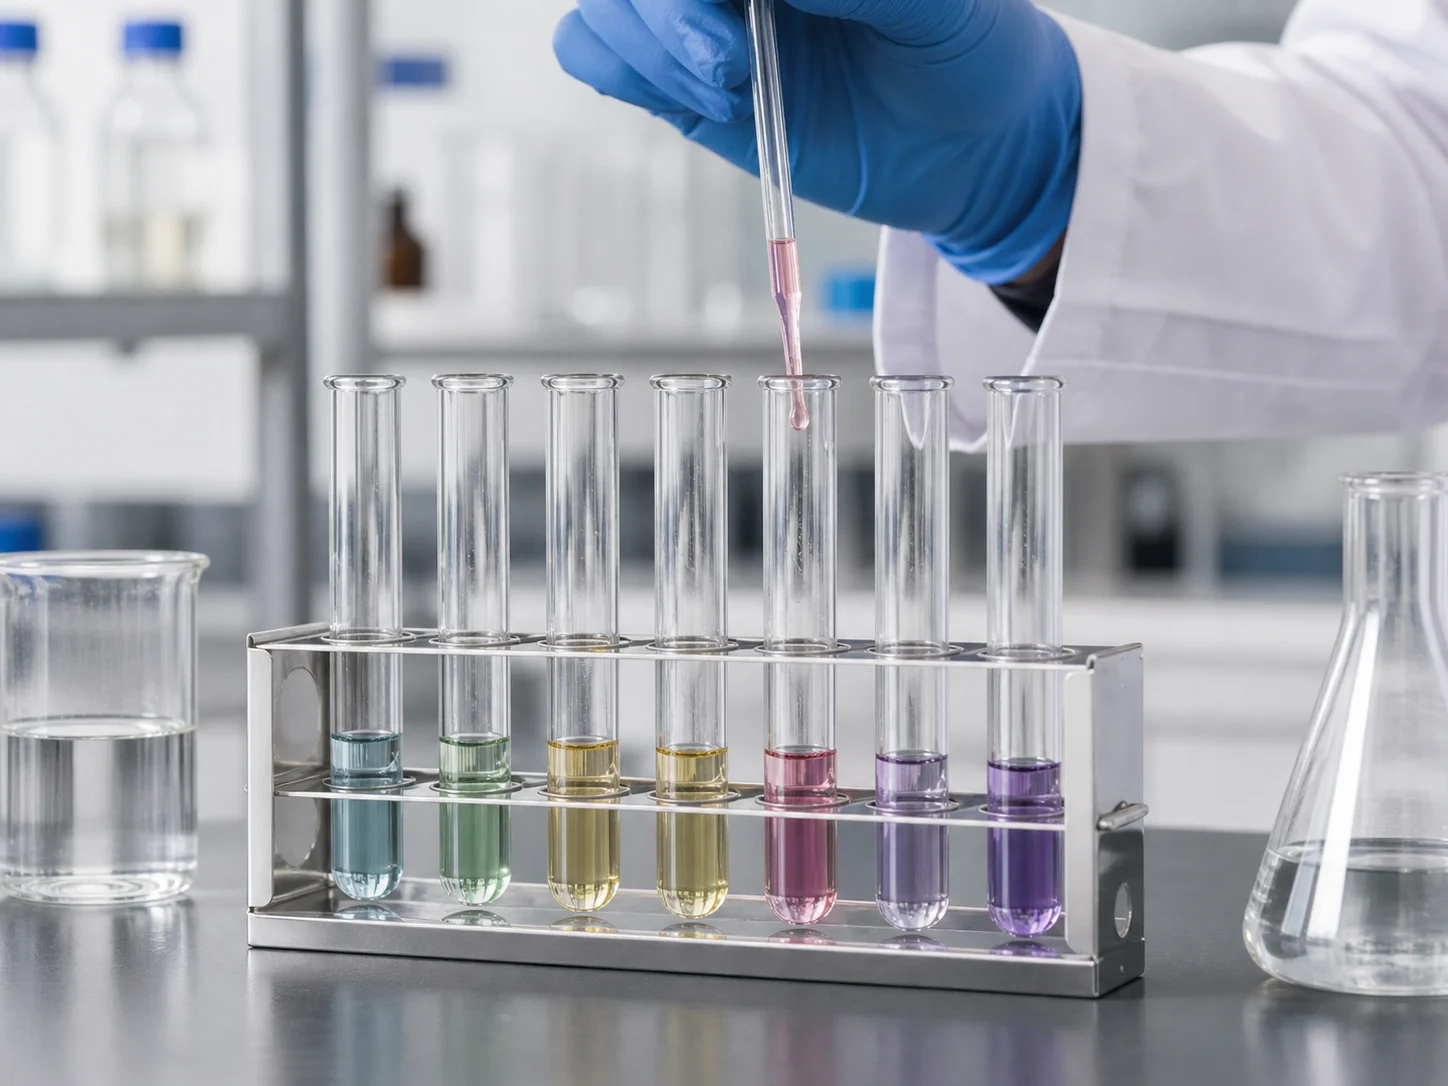
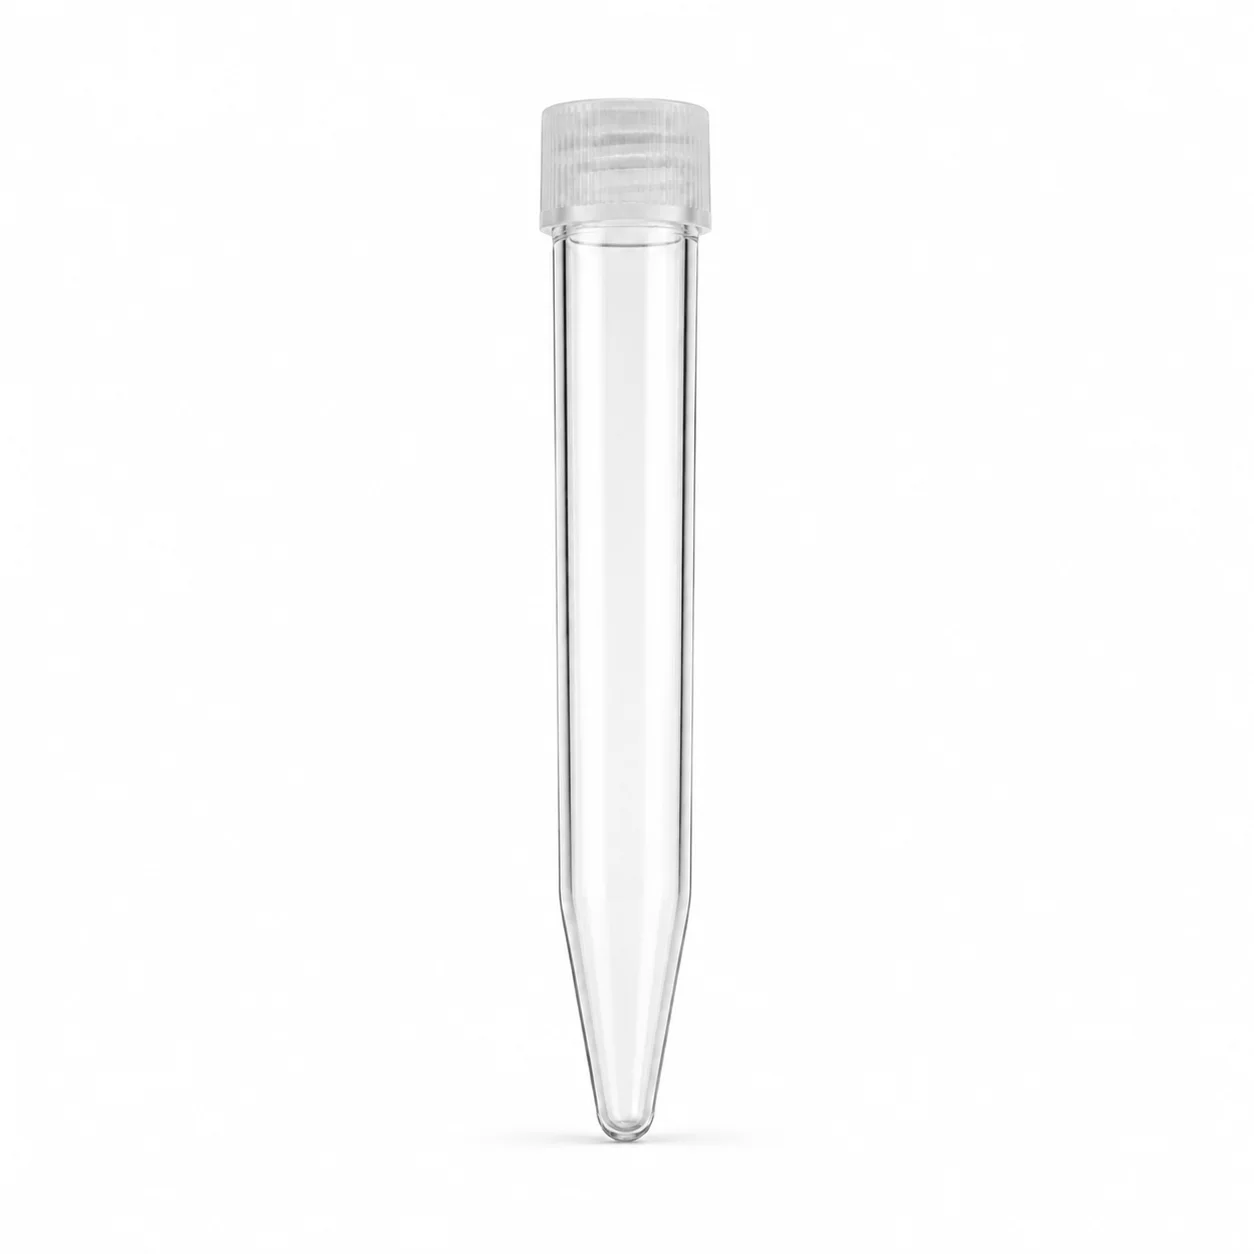
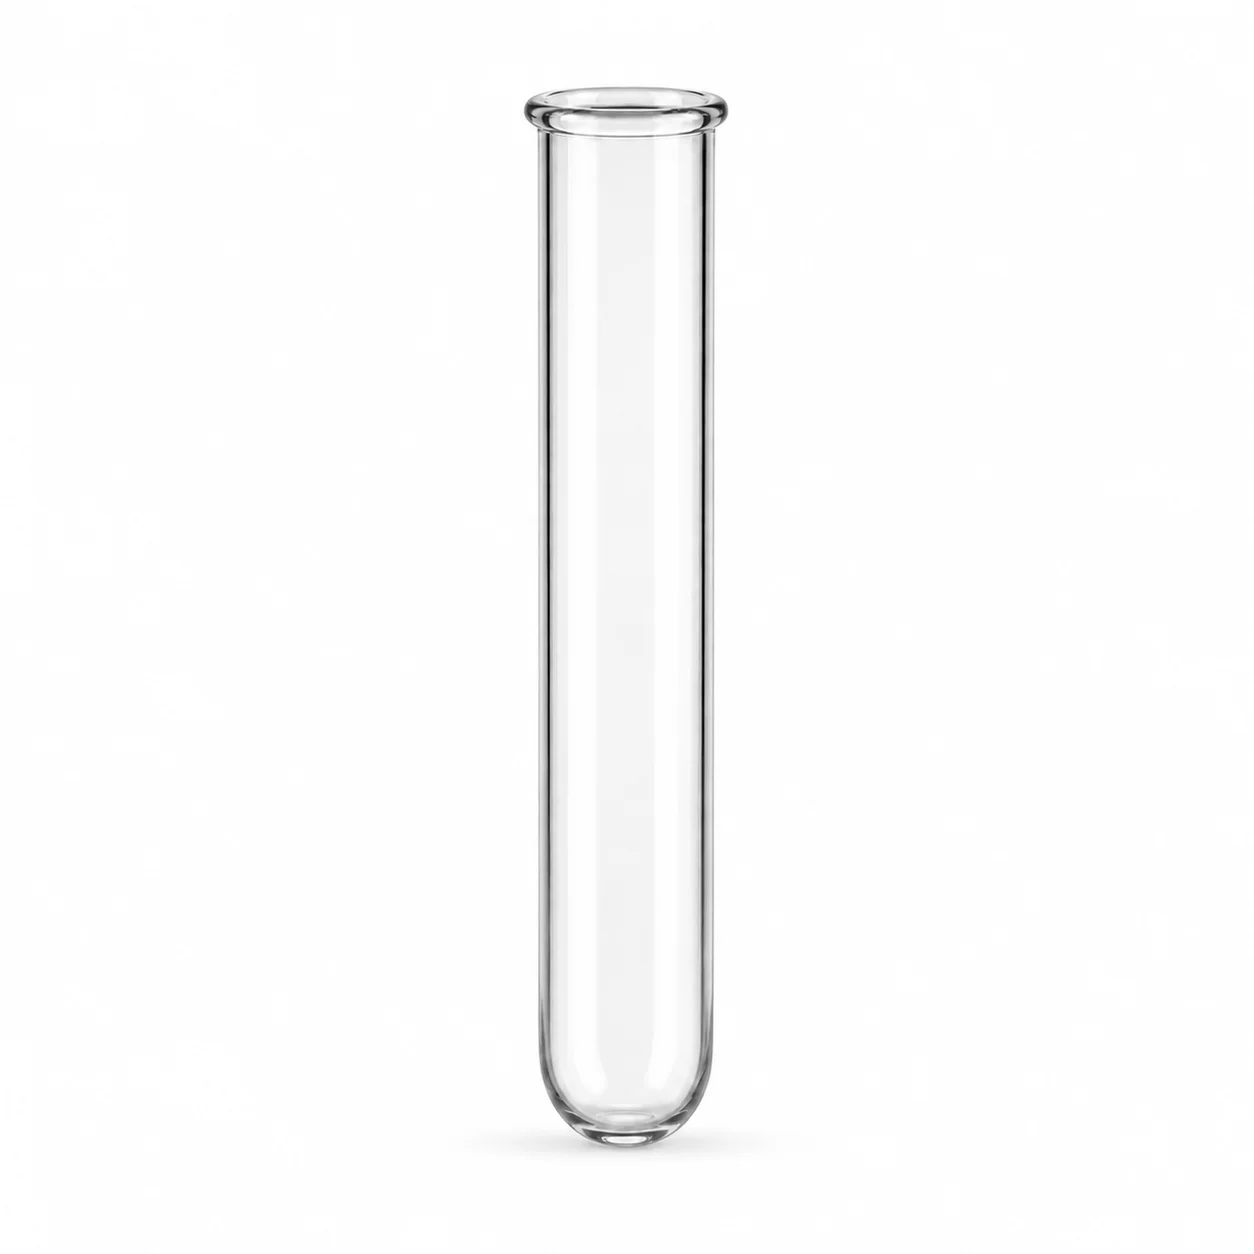
Tube à essai à fond rond décrit par son diamètre extérieur et sa longueur — 12 × 75, 16 × 100 et 18 × 150 mm — avec bord roulé ou coupe droite.
L’interface fixe la performance
Un tube à essai à fond rond est vendu par diamètre extérieur et longueur, par exemple 12 × 75, 16 × 100 ou 18 × 150 mm. Le rebord roulé accepte une capsule ; le bord coupé reçoit plutôt un bouchon de coton ou de mousse. Verre et épaisseur suivent chauffage ou centrifugation.
Un composant n’est pas une fermeture complète
Le col, le joint, le liner, la fermeture et le produit doivent être testés comme un ensemble. Un essai sur table avec un composant isolé ne prouve ni l’étanchéité ni la tenue en usage réel. Le plan d’assemblage doit préciser les surfaces de contact, le couple ou la force et la condition de remplissage ; sinon, une pièce apparemment compatible peut dériver après transport ou stockage.
La géométrie règle le débit et l’effort
Le diamètre, la section de passage, la course et le système de maintien influencent le débit et la force ressentie. Ces paramètres doivent être confirmés sur le dessin et sur des échantillons représentatifs. Mesurez aussi le comportement à la température d’utilisation et au niveau de remplissage prévus, car la viscosité et la pression d’air modifient le résultat.
La compatibilité chimique doit être prouvée
Alcool, huile, acide, parfum, solvants et humidité peuvent gonfler, extraire ou fragiliser les matériaux. La formule réelle, la température et la durée de contact doivent figurer dans le protocole de compatibilité. Ne déduisez pas la tenue d’un matériau de son seul nom commercial : examinez les joints, les revêtements, les adhésifs et les composants internes.
L’usage réel révèle les défauts
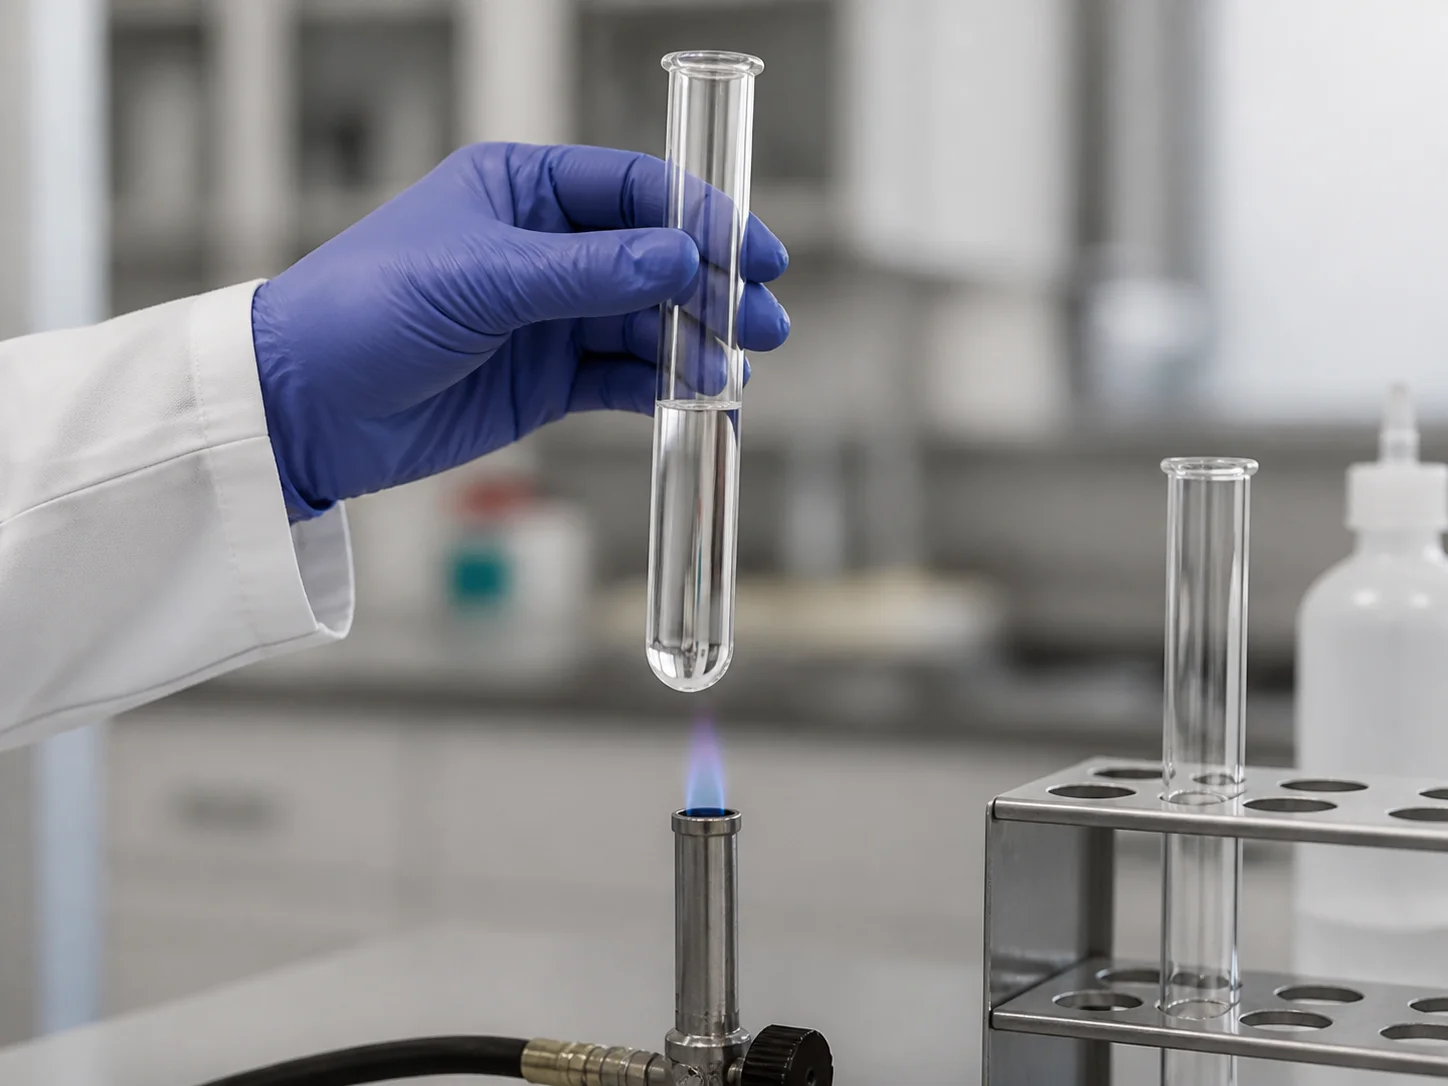
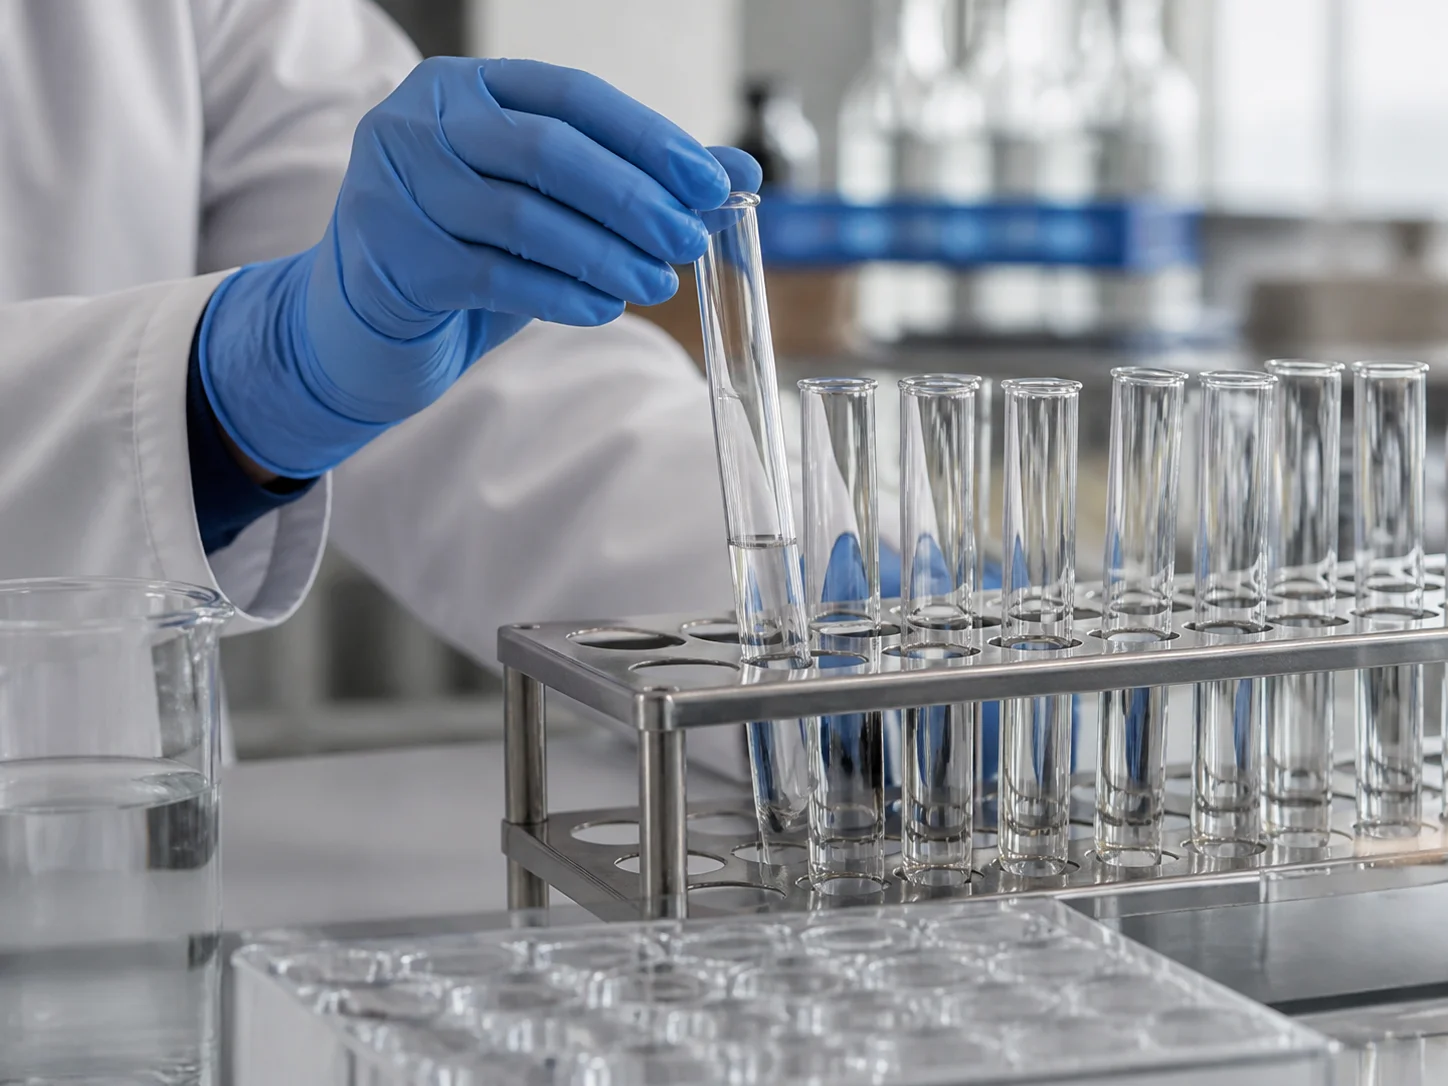
Les racks, blocs, flammes, autoclaves, bouchons et particules sollicitent tube et bord. Vérifiez le diamètre extérieur dans plusieurs cavités, l’adaptation au rack, le fond, la résistance thermique, la paroi lourde si centrifugée et la lisibilité du marquage. Les essais doivent reproduire les gestes, les pauses, le transport, le nettoyage et les conditions de stockage de la gamme finale ; une démonstration avec une pièce neuve ne suffit pas.
La libération repose sur des limites écrites
Validez ISO ou plan de diamètre, longueur, rebord, verre borosilicate 3.3 ou sodocalcique, paroi standard ou lourde, capacité indicative, autoclave, rack, bouchon et marquage. Documentez les critères d’acceptation, le nombre d’échantillons, la méthode de mesure et la décision de libération afin que la production et le contrôle qualité évaluent la même référence.